更新时间:2026-11-08 05:36:01 浏览次数:22 返回列表
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。
学电焊技术好就业吗?专业的培训技师手把手指导,不怕你是零基础学员,让你练就扎实的基本功,加上强化的焊接训练课程,毕业根本不用担心就业难的问题,现在有很多校企合作保你就业,技术过硬了薪资根本不是问题。
冷裂纹:指在焊毕冷至马氏体转变温度M3点以下产生的裂纹,一般是在焊后一段时间(几小时,几天甚至更长)才出现,故又称延迟裂纹。
焊前准备 镜子,可以是玻璃镜子,也可以是镜面薄金属板;现在比较多的采用不锈钢镜面薄板制成;为了便于调节镜子视角,通常镜子与座子之间用一根能任意弯曲的挠性管连接;座子可做成磁力座,用于铁质钢材,也可做成夹持式座子,用于非铁质材料焊接。另外在镜子边沿安装小型照明灯那就更好。
焊接电流与焊条直径:根据焊缝空间位置、焊接层次来选用焊接电流和焊条直径,开焊时,选用的焊接电流和焊条直径较大,立、横仰位较小。如12mm平板对接平焊的封底层选用φ3.2mm的焊条,焊接电流:80-85A,填充,盖面层选用φ4.0mm的焊条,焊接电流:165-175A,合理选择焊接电流与焊条直径,易于控制熔池温度,是焊缝成形的基础。
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
焊接电压必须与电流形成良好的配合。焊接电压过高或过低都会造成飞溅,焊接电压应伴随焊接电流增大而提高,应伴随焊接电流减小而降低,较佳焊接电压一般在1-2V之间,所以焊接电压应细心调试。
根据焊条横向摆动方法的不同,焊接过程中常用的运条方法有:直线往复运条方法、月牙形运条方法、斜圆圈形运条方法、三角形运条方法和锯齿形运条方法。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
气孔的危害,气孔减少了焊缝的有效截面积,使焊缝疏松,从而降低了接头的强度,降低塑性,还会引起泄漏。气孔也是引起应力集中的因素。氢气孔还可能促成冷裂纹。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
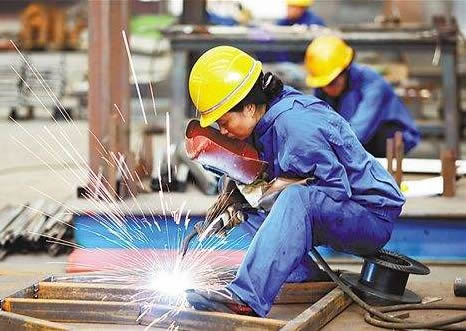
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
引弧维弧比较容易,所以在焊铝制工件时,尽量采用纯钨极;但是由于纯钨极的耐高温性能不如铈钨极,同时交流氩弧焊时,钨极发热要高于直流焊接,所以钨极直径选择要求稍大。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
除焊缝中间接头时可不清理焊渣外,其余接头前,必须先将需接头处的焊渣清除掉,否则接不好焊缝的接头,必要时可将需接头处先打磨成斜面后再接头。
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。