
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
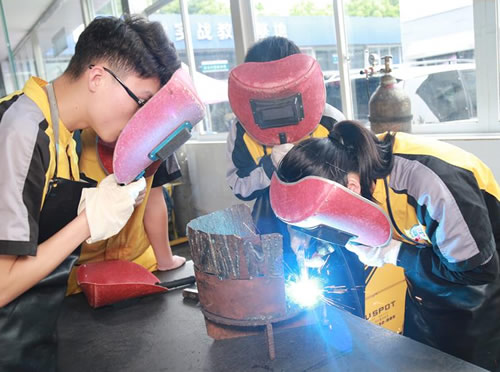
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。
手工钨极氩弧焊时喷嘴的选择方法,喷嘴大小和形状直接影响氩气保护区的保护范围和效果,常用的喷嘴有6号,7号,8号,10号。喷嘴直径的选择不宜过大,否则会妨碍操作,浪费氩气;但也不宜过小,否则熔池保护不好,容易产生缺陷,并且会烧损喷嘴。
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
利用焊接电缆线绕在接头两侧,通过焊接引弧时,焊接电流通过电缆绕组产生的感应磁场,来抵消剩磁,从而克服磁偏吹。
近代以来,随着人类对电、热、超声波、激光等能量形式的掌握水平极大提升,焊接技术也空前繁荣起来。从工艺路径角度来说,目前工业上四种用途较广的钢铁焊接技术分别是电弧焊、气焊、电阻焊和激光焊。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
焊缝的接头情况以下有四种:1)中间接头:后焊的焊缝从先焊的焊缝尾部开始焊接,要求在弧坑前约10mm附近引弧,电弧长度应比正常焊接时略长些,然后回移到弧坑处,压低电弧并稍作摆动,再向前正常焊接。这种接头方法是使用较多的一种,适用于单层焊及多层焊的表层接头。
氩气保护可隔绝空气中氧气、氮气、氢气等对电弧和熔池产生的不良影响,减少合金元素的烧损,以得到致密、无飞溅、质量高的焊接接头;氩弧焊的电弧燃烧稳定,热量集中,弧柱温度高,焊接生产效率高,热影响区窄,所焊的焊件应力、变形、裂纹倾向小;
焊接操作 1,定位焊,考虑到仰焊部位采用内添丝法焊接,仰焊位置坡口间隙为2.0~2.5mm,平焊位置坡口间隙为2.8~3.0mm,焊丝为2.4mm。由于是压力容器、碳当量比较高的钢材在氩弧焊打底时通常要内充氩保护,并在未焊接部位贴上耐高温胶带;
焊接操作 1,定位焊,考虑到仰焊部位采用内添丝法焊接,仰焊位置坡口间隙为2.0~2.5mm,平焊位置坡口间隙为2.8~3.0mm,焊丝为2.4mm。由于是压力容器、碳当量比较高的钢材在氩弧焊打底时通常要内充氩保护,并在未焊接部位贴上耐高温胶带;
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.