电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。
在电弧焊过程中,液态金属、熔渣和气体三者相互作用,是金属再冶炼的过程。但由于焊接条件的特殊性,焊接化学冶金过程又有着与一般冶炼过程不同的特点。
气焊丝的直径应根据焊件厚度、坡口形式、焊缝位置和火焰能率等因素来决定。多层焊时,其一、二层选用较细的焊丝,以后各层可采用较粗的焊丝。
裂纹的危害尤其是冷裂纹,带来的危害是灾难性的。世界上的压力容器事故除极少数是由于设计不合理,选材不当的原因引起的以外,绝大部分是由于裂纹引起的脆性破坏。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
焊接实习教学中,学生在焊条电弧焊实习操作时,经常出现焊瘤、烧穿、未焊透,内凹、夹渣,成形不良等缺陷,分析产生这些缺陷的原因,主要是学生在焊接操作过程中,不善于观察熔池温度的变化,没有有效地控制熔池的温度而产生上述缺陷。
电渣焊的分类及应用,电渣焊的分类:丝极电渣焊、板极电渣焊、熔嘴电渣焊和管极电渣焊等。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
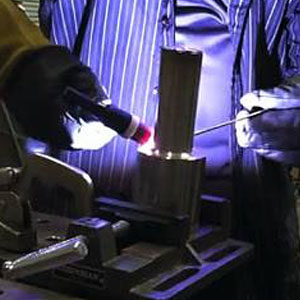
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
焊前交底,为了确保焊接过程的安全以及焊接工艺质量,大口径管道开焊前邀请监理、业主、锅检所相关人员参加焊前交底。确保焊条质量焊条库内温湿度符合标准要求;使用的承压设备焊丝、焊条均通过GB(国家标准)和NB(能源局标准)双料认证;
立焊 焊接电流:70~80A①做击穿动作时,焊条倾角应稍大于90°,出现熔孔后立即恢复到70°~80° ②横向摆动时,向上的幅度不宜过大 ③接头时,须先将焊道端部修磨成缓坡后,再进行接头操作 ④焊接时,焊件背面应保持1/2的弧柱 ⑤在保证背面成形的前提下,焊道越薄越好。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。