更新时间:2026-10-28 08:36:01 浏览次数:391 返回列表
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。
钢铁接触到氧炔焰很快就会熔化。利用这一性质,生产上常用氧炔焰来焊接或切割金属,通常称作气焊和气割。气焊;是利用氧炔焰的高温将两块金属熔接在一起,关键是要使高温下的金属不被空气中的氧气氧化。
其次由于电极是内水冷却的,电极上散失的热量往往高达50%的输入总热量,因此端部工作面的波动或水冷孔端到电极表面的距离变化均将严重影响散热量的多少,从而引起熔核尺寸的波动。因此要求锥台形电极工作面直径在工作期间每增大15%左右必须修复。而水冷孔端至表面距离在耗损至仅存3——4mm时即应更换新电极。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
氩弧焊影响人体的有害因素 1、放射性钍钨极中的钍是放射性元素,但钨极氩弧焊时钍钨极的放射剂量很小,在允许范围之内,危害不大。如果放射性气体或微粒进入人体做为内放射源,则会严重影响身体健康。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
碱性焊条脱硫、脱磷能力强,药皮有去氢作用。焊接接头含氢量很低,故又称为低氢型焊条。碱性焊条的焊缝具有良好的抗裂性和力学性能,但工艺性能较差,一般用直流电源施焊,主要用于重要结构(如锅炉、压力容器和合金结构钢等)的焊接。
氩弧焊打底的坡口组对有两种情况:一种是坡口留有间隙,焊接过程中全部填丝,坡口组对加工简单,焊接质量可靠,但对焊工技术水平要求较高;另一种是坡口组对不留间隙,基本上不填丝,遇到局部地方有间隙或焊穿时才填丝,其优点是焊接速度快,操作简单,但对坡口组对加工要求很高,同时金属熔化部分较薄,容易产生裂纹。生产中,普遍采用其一种方法,效果较好。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
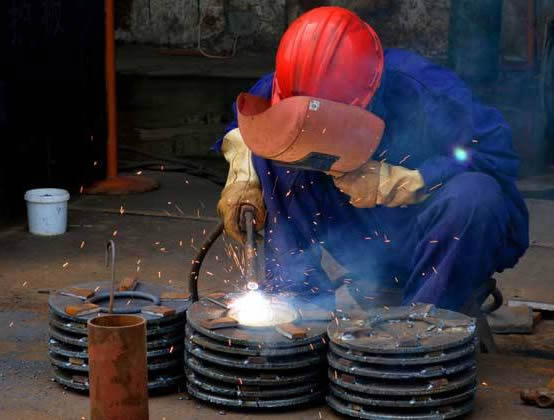
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
电焊行业的发展前景广阔,随着生产的发展,焊接广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的经济发展中,焊接技术是一种不可缺少的加工手段。以西气东输工程项目为例,全长约4300公里的输气管道,焊接接头的数量竟达35万个以上,整个管道上焊缝的长度至少1万5千公里。因此这项工程离不开焊接,焊接的作用也凸显而出。
焊工证,也叫上岗证,发证机构是安全生产监督管理局,是焊工培训结束后,上岗的所需证书,没有证书不能进行焊接作业。分熔化焊接与热切割作业、压力焊作业、钎焊作业等,焊工证书带磁卡,全国通用。
焊前准备 镜子,可以是玻璃镜子,也可以是镜面薄金属板;现在比较多的采用不锈钢镜面薄板制成;为了便于调节镜子视角,通常镜子与座子之间用一根能任意弯曲的挠性管连接;座子可做成磁力座,用于铁质钢材,也可做成夹持式座子,用于非铁质材料焊接。另外在镜子边沿安装小型照明灯那就更好。
气保焊是什么意思?气保焊是一种二氧化碳或氩气保护的焊接方法,采用的是焊丝,不需要用到焊条。气保焊在使用中需要很高的技巧,正确的焊接方法可有效的提高焊接质量。做为一个新手,需要了解哪些气保焊操作知识呢?一些行业内人员对于刚入行的新手又有哪些气保焊技巧分享?下面贤集网小编整理了一些关于气保焊初学者的技巧,以仅大家学习。
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。