
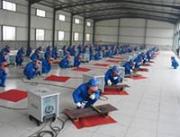
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
氩弧焊打底的坡口组对有两种情况:一种是坡口留有间隙,焊接过程中全部填丝,坡口组对加工简单,焊接质量可靠,但对焊工技术水平要求较高;另一种是坡口组对不留间隙,基本上不填丝,遇到局部地方有间隙或焊穿时才填丝,其优点是焊接速度快,操作简单,但对坡口组对加工要求很高,同时金属熔化部分较薄,容易产生裂纹。生产中,普遍采用其一种方法,效果较好。
具体操作方法是:引弧后,拉长电弧进行预热(平焊预热时间短,不十分明显,对仰焊位置则是很明显的),当达到半熔化状态时(即在电焊护目镜下看到被预热的坡口边出现“汗珠”时约3——4秒钟),压低电弧,熔化击穿钝边,使之出现一个比对口间隙稍大的“熔孔”,从而保证熔敷金属一部分过渡到焊缝根部及背面并与熔化的母材共同组成熔池。
焊缝的收尾时由于操作不当往往会形成弧坑,降低焊缝的强度, 产生应力集中或裂纹。为了防止和减少弧坑的出现,焊接时通常采用三种方法:划圈收弧法,适合于厚板焊接的收尾。反复断弧收尾法,适合于薄板和大电流焊接的收尾。回焊收弧法,适合于碱性焊条的收尾。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
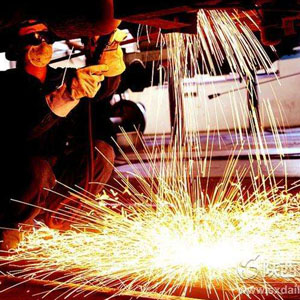
高压焊工培训一般以焊前准备,焊接操作,焊后检查,探伤拍片,检测合格为流程。
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;