
二保焊(全称二氧化碳气体保护焊)工艺适用于低碳钢和低合金高强度钢各种大型钢结构工程焊接,其焊接生产率高,抗裂性能好,焊接变形小,适应变形范围大,可进行薄板件及中厚板件焊接。电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大:
熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
气保焊是一项风险性较大的焊接作业,防护不当会对焊接作业人员的身体健康造成较大危害。焊工培训学校总结了几条气保焊培训时,需要注意的现象。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好, 其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难得到理想的颜色和成形。安装 ),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。
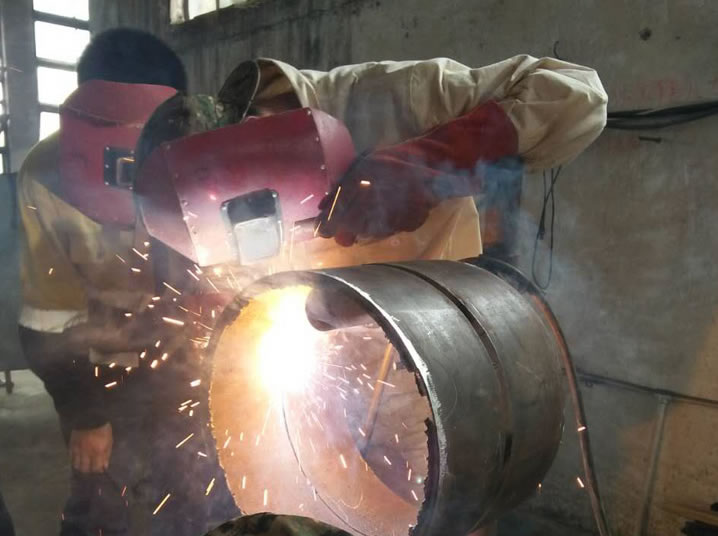
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
由于电焊二保焊工作时只有二氧化碳气体保护熔池,对弧光几乎起不到遮挡作用,而手工焊由于有被电弧熔化的焊药覆盖熔池,对弧光的遮挡有较大帮助,因此,电焊二保焊的弧光辐射强度比手工焊要大许多,所以,在电焊二保焊工作过程中更要加强对电焊弧光的防护。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
应用:由于引弧端温度较低,熔深较浅,易产生未焊透。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
焊接生产的特点:(1)、节省金属材料,结构重量轻。(2)、以小拼大、化大为小,制造重型、复杂的机器零部件,简化铸造、锻造及切削加工工艺,获得较佳技术经济效果。 (3)、焊接接头具有良好的力学性能和密封性。(4)、能够制造双金属结构,使材料的性能得到充分利用。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
在工作中,如果气瓶离自己较远,不方便查看气流大小时可以将喷嘴对准脸部来感觉气流大小,时间长了就可以大概判断气体流量大小。需要注意的是为保证氩气纯度,氩气瓶内气体压力为0.5MPa时,应该换气不可使用完。