更新时间:2026-10-25 09:09:01 浏览次数:798 返回列表
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
氩弧焊的焊接方法1、阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量:
电焊是材料连接加工中的一种经济、适用、技术先进的方法。用电焊几乎可实现任何两种金属材料,以及某些金属材料与非金属材料之间的焊接;可实现以小拼大,制成大型的、经济合理的结构;可以在结构的不同部位采用不同性能的材料,充分发挥各种材料的特点;电焊件具有气密性好、重量轻的特点;用电焊还可实现超薄、超细材料之间的焊接。
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
焊道过烧能严重降低接头的使用性能,必须找出产生原因,制定预防措施。
造成这些缺陷的原因是:焊接规范选择不当,操作技术不熟练、填丝不均匀,熔池形状和大小控制不准确等。预防的对策是:工艺参数选择合适,熟练掌握操作技术,送丝及时准确,电弧移动一致,控制熔池温度。
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
较佳规范的调整方法:根据焊件厚度,焊缝位置,选择焊丝直径,气体流量,焊接电流。 在试板上试焊,根据选择的送丝速度,细心调整焊接电压,较佳的浮动焊接电压一般在1-2V之间。 根据试板上焊缝成形情况,适当调整送丝速度,焊接电压,达到较佳焊接规范。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区。焊接时因工件材料焊接材料、焊接电流等不同,焊后在焊缝和热影响区可能产生过热、脆化、淬硬或软化现象,也使焊件性能下降,恶化焊接性。这就需要调整焊接条件,焊前对焊件接口处预热、焊时保温和焊后热处理可以改善焊件的焊接质量。
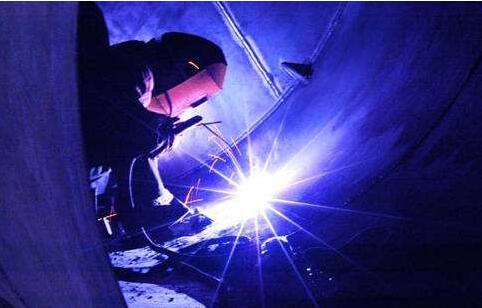
电弧燃烧时间,φ57×3.5管子的水平固定和垂直固定焊的实习教学中,采用断弧法施焊,封底层焊接时,断弧的频率和电弧燃烧时间直接影响着熔池温度,由于管壁较薄,电弧热量的承受能力有限,如果放慢断弧频率来降低熔池温度,易产生缩孔,所以,只能用电弧燃烧时间来控制熔池温度,如果熔池温度过高,熔孔较大时,可减少电弧燃烧时间,使熔池温度降低,这时,熔孔变小,管子内部成形高度适中,避免管子内部焊缝超高或产生焊瘤。