
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
操作事项1、维护检修工作都必须完全切断电源的情况下进行。2、因氩弧焊在操作时,有较大的工作电流通过,故使用人员应确认通风处未被覆盖或堵塞,焊机和周围物体的距离不小于0.3米。这样保持良好的通 风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
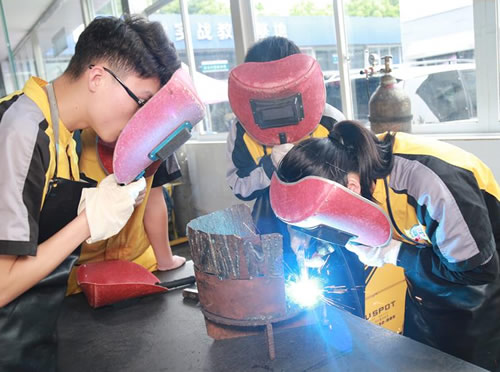
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
氩弧焊冲氩保护效果可以从焊缝颜色判断,焊缝为银白或金黄色时保护效果好,呈蓝色时次之,呈红灰色再次之,呈灰色则保护不良,呈黑色则表示氧化严重,效果差。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
焊条电弧焊时,由于受到焊条长度的限制或操作姿势的变化,不可能一根焊条完成一条焊缝,因而出现了焊道前后两段的连接。焊道连接一般有以下几种方式。1.焊焊缝的起头与先焊焊缝结尾相接。2.后焊焊缝的起头与先焊焊缝起头相接,。3.焊焊缝的结尾与先焊焊缝结尾相接。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
填充层较宽时,可用排焊,要先排下道再排上道,依次往上,如图3所示,焊道要求均匀、饱满,两侧熔合良好。特别应该注意,填充焊较后一层时,不能破坏坡口边缘,保证盖面层坡口轮廓分明,为盖面焊控制熔宽提供参照。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
这种小反复断弧法一般用于酸性焊条的焊缝收尾,回焊收尾法则多用于碱性焊条的焊缝收尾,如果将电弧突然熄灭,则焊缝表面留有凹陷的弧坑,降低焊缝收尾处的强度,并容易引起弧坑裂纹。若收尾时快拉断电弧,则液体金属中的气体来不及逸出,还容易产生气孔等缺陷。
热镀锌电焊网知识:热镀锌电焊网用Q195线材经过大拔工艺拔成需要的丝经,进行校直截断,通过精密的自动化机械技术焊接制成,网面平整,结构坚固,整体性强,即使局部裁截或局部承受压力也不致发生松劲现象,电焊网成型后进行镀锌(热镀)耐腐蚀性好,具有一般铁丝网不具备的优点。
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。