更新时间:2026-11-13 22:45:02 浏览次数:361 返回列表
斜圆圈形运条方法:焊条末端做斜圆圈形运动扑不断向前移动。该运条方法适用于骑座式管板仰焊、板状及管状45度斜位或厚板横向位的单面焊双面成形的打底焊。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
氩弧焊焊接技术在化工生产中,钛设备、管道用于广泛,它具有良好的抗高、低温性能及抗腐蚀性能,钛材料在焊接时经常出现裂纹及脆化等其它现象,主要有以下内容与大家分享:1)钛金属的金属性能和焊接参数。2)钛焊接的实际操作技能。3)钛设备的制造工艺和维护。
激光焊是能源束焊接工艺的一种,另外一种比较常用的能量来源是电子束。它们都是相对较新的工艺,在高科技制造业中很受欢迎。二者分别采用高度集中的激光束和真空室中发射的电子束来进行焊接。由于两种能量束具有极高的能量密度,能量集中,焊接变形小,因此可以实现大熔深下的窄焊缝,适用于厚板的连接。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
我们在电焊培训过程中,不仅要能够正确得当的适用电焊机,同时还要日常的维护电焊机,电焊机日常维护有哪些技巧呢?下面氩电联焊培训老师为大家总结以下几点内容。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。
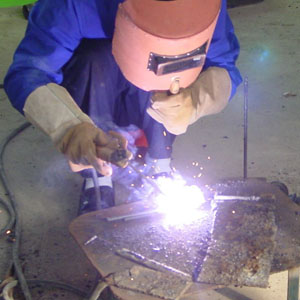
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
随焊条继续熔化,击穿的熔孔被焊上,此时采取适当的灭弧手法,使之冷却形成焊缝。然后再击穿、熔化钝边,再形成熔孔,再焊上以此往复达到背面焊缝成形。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
焊接生产的特点:(1)、节省金属材料,结构重量轻。(2)、以小拼大、化大为小,制造重型、复杂的机器零部件,简化铸造、锻造及切削加工工艺,获得较佳技术经济效果。 (3)、焊接接头具有良好的力学性能和密封性。(4)、能够制造双金属结构,使材料的性能得到充分利用。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。