更新时间:2026-10-20 06:18:02 浏览次数:396 返回列表
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
二保焊5种手法是什么左焊法(右→左)、右焊法(左→右)、运枪方法、平角焊不摆或小幅摆动、立角向上焊,采用三角形运枪等是二保焊5种手法。焊枪过渡,熔池两边停留,在熔池前1/3处过渡。枪角度,垂直于焊道,沿运枪方向成80—90°角。试板:间隙2.0—2.5mm,起弧点略小于收弧点。无钝边,反变形1°。
热裂纹的产生是冶金因素和焊接应力共同作用的结果。多发生在杂质较多的碳钢、纯奥氏体钢、镍基合金和铝合金的焊缝中。预防的对策比较少,主要是减少母材中和焊丝中易形成低熔点共晶的元素,特别是硫和磷。变质处理,即在钢中加入细化晶粒元素钛、钼、钒、铌、铬和稀土等,能细化一次结晶组织,减少高温停留时间和改善焊接应力。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
焊条使用前按照焊条厂家说明书要求对焊条进行烘燥;焊丝按照牌号分类摆放为焊条使用前按照焊条厂家说明书要求对焊条进行烘燥,施焊的技术准备编制大口径管道焊接作业指导书报审监理、业主同意; 焊接工艺卡、热处理工艺卡支持性文件齐全.
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
钨极惰性气体保护焊的特点: 钨极惰性气体保护焊(简称TIG焊)较常用的惰性气体是氩气,氦气应用较少。TIG焊的主要特点如下: 1)焊接过程中钨极不熔化,电弧比较稳定,容易控制焊接质量。2)可填丝,亦可不填丝,既适用于焊接薄板,亦适用于焊接稍厚的中板。
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
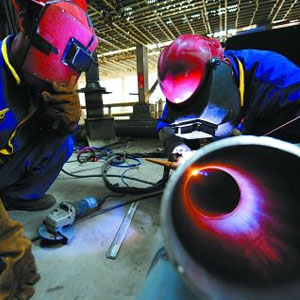
压焊是在加压条件下(加热或不加热)使焊件接缝连接在一起的焊接方法。在压焊过程中一般不加填充金属。压焊根据焊接机理的不同可分为电阻焊、高频焊、扩散焊、摩擦焊、超声波焊等。其中以电阻焊应用较广。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
电焊技术发展前景:现在学电焊技术的人都是比较能吃苦的,因为这个行业吃不了苦的是干不来的,现在能吃苦的人越来越少了,所以也就促使了这个行业的待遇进
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;