更新时间:2026-09-29 18:54:02 浏览次数:530 返回列表
学电焊技术好就业吗?专业的培训技师手把手指导,不怕你是零基础学员,让你练就扎实的基本功,加上强化的焊接训练课程,毕业根本不用担心就业难的问题,现在有很多校企合作保你就业,技术过硬了薪资根本不是问题。
钝边是沿焊件厚度方向未开坡口的端面部分。根据工件厚度一般留有0.5——2.0毫米尺寸的钝边。如壁厚3毫米时,钝边应为0.5毫米,如壁厚在12毫米以上时,一般应为1.5毫米,较大不超过2毫米为宜,钝边太厚容易出现根部未焊透。太薄易被击穿,出现较大的熔孔。
电焊知识:采用氩弧焊接有何优点和缺点氩弧焊:是钨极惰性气体保护焊的简称。在焊接过程中钨极不熔化,利用钨电极和焊件之间产生的电弧作为加热源,使焊缝金属熔化。同时由焊炬的喷嘴送出氩气对焊缝的熔化金属保护,还可根据需要另外添加填充金属。在国际上称为:TIG焊。
分类: 氩弧焊按照电极的不同分为熔化极氩弧焊和非熔化极氩弧焊两种。非熔化极工作原理及特点:非熔化极氩弧焊是电弧在非熔化极(通常是钨极)和工件之间燃烧,在焊接电弧周围流过一种不和金属起化学反应的惰性气体(常用氩气),形成一个保护气罩,使钨极端部、电弧和熔池及邻近热影响区的高温金属不与空气接触,能防止氧化和吸收有害气体。从而形成致密的焊接接头,其力学性能非常好。
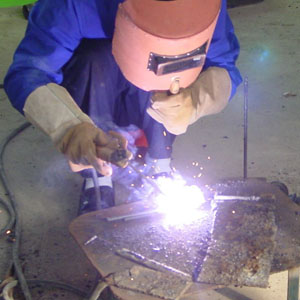
工作要领:类似划火柴。先将焊条端部对准焊缝,然后将手腕扭转,使焊条在焊件表面上轻轻划擦,划的长度以20——30mm为佳,以减少对工件表面的损伤,然后将手腕扭平后迅速将焊条提起,使弧长约为所用焊条外径1.5倍,作“预热”动作(即停留片刻),其弧长不变,预热后将电弧压短至与所用焊条直径相符。在始焊点作适量横向摆动,且在起焊处稳弧(即稍停片刻)以形成熔池后进行正常焊接。
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
根焊道经过打磨清理后,存在着薄厚不均的情况。由于半自动焊熔池温度高、熔深大,在根焊道较薄的位置假如仍然采用常规的方法进行焊接,极有可能将根焊金属全部熔化而出现烧穿现象。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
过小的二氧化碳气体流量,喷嘴结构不合理,喷嘴被飞溅金属部分堵死,喷嘴与焊工件间的距离过高和在过大的空气对流情况下焊接,都会使二氧化碳气体保护作用变坏。此时整条焊缝都有外部气孔,且成蜂窝状,与由于脱氧元素不足引起的气孔完全不相同。
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有像熔焊那样的容易导致合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的接头。