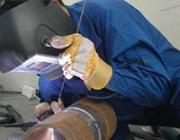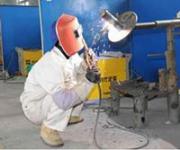

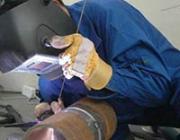
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
焊接质量好,纤维素焊条焊接的焊缝根部成形饱满,电弧吹力大,穿透均匀,焊道背面成形美观,抗风能力强,适于野外作业。减少焊接材料的消耗,与传统的由下向上焊接方法相比焊条消耗量减少20%-30%。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
特点:热镀锌电焊网网面平整、网孔均匀、经纬丝平直、对角线精度在3-5毫米之内。其网面结构坚固、整体性强,具有较强的耐腐蚀性、美观性、用途广泛等特点。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
手工电弧焊(焊条电弧焊)是用手工操纵焊条进行焊接的一种方法。实现手工电弧焊的能量是利用气体介质中的放电过程产生的能量。
主要是指沿焊缝的母材部位产生的沟槽或凹陷。产生的原因是: 1、工艺参数选择不当,如电流过大、电弧过长。2、操作技术不正确,如焊条角度不对,运条不适当。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
高热输入窄间隙焊,主要用于普通碳钢,目的是提高生产效率。一般焊丝直经为2.4——4.8mm,采用大电流;由于直流反极性易造成梨形熔深而产生裂纹,为此使用直流正接或脉冲电流焊接法,能获得良好的效果。由于受干伸长限制,板厚小于40mm且只能平焊;如果板厚超过40mm,则也应该采用导电嘴深入到间隙中去的结构,同时间隙增大至11——15mm。在横向和高度方向的跟踪系统,目前以接触式的机城——电气系统传感器为主。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。

应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。
进入二十一世纪后,焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了前所未有的发展机遇,水电焊、氩弧焊、数控等技术类工种在就业日趋艰难的大形势下仍是一枝独秀,因此吸引了很多人选择进入焊接这一行业。因为人们都看到焊接这个行业的就业和发展的光明,电焊专业的就业前景一片大好!
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。