更新时间:2026-09-22 12:27:02 浏览次数:432 返回列表
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
管状焊丝电弧焊除具有上述熔化极气体保护电弧焊的优点外,由于管内焊剂的作用,使之在冶金上更具优点。管状焊丝电弧焊可以应用于大多数黑色金属各种接头的焊接。管状焊丝电弧焊在一些工业先进国家已得到广泛应用。
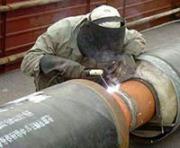
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
管口定位焊:管口定位使用内卡点固,可用8~10个U型卡,均匀对称分布于管口内,牢固焊接。然后将焊件以斜45°位置固定在焊架上。
当熔池熔合不好和送丝有送不动的感觉时,要降低焊接速度或加大焊接电流,如果是打底焊目光的注意力应集中在坡口的二侧钝边处,眼角的余光在缝的反面,注意其余高的变化。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
在电弧焊过程中,液态金属、熔渣和气体三者相互作用,是金属再冶炼的过程。但由于焊接条件的特殊性,焊接化学冶金过程又有着与一般冶炼过程不同的特点。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。

锆钨极对必须防止电极污染的基体金属和特定条件下可以选用这种电极。这种电极的尖端易保持半球形,适于交流电源焊接。(白色)
填充层较宽时,可用排焊,要先排下道再排上道,依次往上,如图3所示,焊道要求均匀、饱满,两侧熔合良好。特别应该注意,填充焊较后一层时,不能破坏坡口边缘,保证盖面层坡口轮廓分明,为盖面焊控制熔宽提供参照。
电弧燃烧时间,φ57×3.5管子的水平固定和垂直固定焊的实习教学中,采用断弧法施焊,封底层焊接时,断弧的频率和电弧燃烧时间直接影响着熔池温度,由于管壁较薄,电弧热量的承受能力有限,如果放慢断弧频率来降低熔池温度,易产生缩孔,所以,只能用电弧燃烧时间来控制熔池温度,如果熔池温度过高,熔孔较大时,可减少电弧燃烧时间,使熔池温度降低,这时,熔孔变小,管子内部成形高度适中,避免管子内部焊缝超高或产生焊瘤。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
①首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
电子束焊是以集中的高速电子束轰击工件表面时所产生的热能进行焊接的方法。电子束焊接时,由电子枪产生电子束并加速。常用的电子束焊有:高真空电子束焊、低真空电子束焊和非真空电子束焊。
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。