
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
产品系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。具有焊点牢固,结构合理,网孔均匀等特点,网面平整、结构坚固、整体性强,具有较强的耐腐蚀性也可以用于建筑业地板采暖的专用网片.现已在国内很多地区被广用。
在选择钨电极时,一般直流焊接时,尽量选用铈钨极,交流氩弧焊时,因为纯钨级的整流效应小,对消除焊接过程的直流分量更有效,
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
为了保证质量和防止变形,应使层与层之间的焊接方向相反,焊缝接头也应相互错开。(2)多层多道焊的焊接方法与多层焊相似,所不同的是因为一道焊缝不能达到所要求的宽度,而必须由数条窄焊道并列组成,以达到较大的焊缝宽度。焊接时采用直线形运条法。
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
点焊过程由预压、焊接、维持和休止四个基本程序组成焊接循环,必要时可增附加程序,其基本参数为电流和电极力随时间变化的规律。
采用短弧操作,防止产生气孔,利于坡口根部熔透,防止产生未焊透和未熔合,同时要防止产生内凹和塌陷,并做到更换焊条时接头处饱满。根焊焊完后,应彻底清除表面熔渣和飞溅,尤其是焊缝与坡口表面交界处应清理干净,避免在下层焊道焊接时产生夹渣。
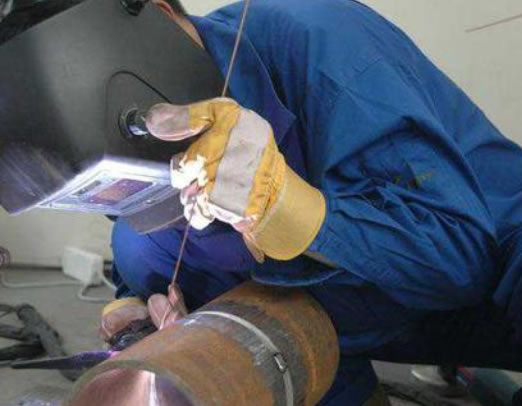
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
在长输管道半自动焊接中,假如能够熟练把握上述焊接方法并公道加以运用,就能够达到控制熔池温度,保证焊接质量的目的。 一、焊接接头的种类及接头型式焊接中,由于焊件的厚度、结构及使用条件的不同,其接头型式及坡口形式也不同。焊接接头型式有:对接接头、T形接头、角接接头及搭接接头等。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
穿孔型等离子弧:焊接电流在100~300A,接头无需开坡口,不要留间隙。焊接时,等离子弧可以将焊件完全熔透并形成一个小通孔,熔化金属被排挤在小孔的周围,电弧移动,小孔随之移动,并在后方形成焊缝,从而实现单面焊双面一次成形。这种方法可以焊接的板厚上限为:碳钢7mm,不锈钢10mm。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
在焊接时,不可将工件拿在手中或用手扶着进行焊接。连续焊接超过一小时后,检查焊机电缆,如温度达到80℃时,须切断电源。