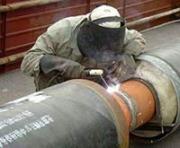

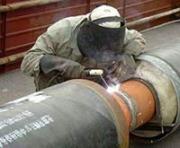
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好, 其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难得到理想的颜色和成形。安装 ),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。

在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
应用:主要用于重型机械制造业中,制造锻-焊结构件和铸-焊结构件,如重型机床的机座、高压锅炉等,焊件厚度一般为40~450mm,材料为碳钢、低合金钢、不锈钢等。
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、