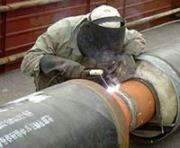

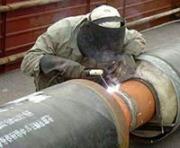
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
进入二十一世纪后,焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了前所未有的发展机遇,水电焊、氩弧焊、数控等技术类工种在就业日趋艰难的大形势下仍是一枝独秀,因此吸引了很多人选择进入焊接这一行业。因为人们都看到焊接这个行业的就业和发展的光明,电焊专业的就业前景一片大好!
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
焊缝坡口的基本形式与尺寸 (一)坡口形式根据坡口的形状,坡口分成I形(不开坡口)、V形、Y形、双Y形、U形、双U形、单边V形、双单边Y形、J形等各种坡口形式。
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
电弧磁偏吹程度与所选择的电源类型及焊接方法有关:交流弧焊过程中几乎不存在电弧磁偏吹情况直流弧焊过程中,手工电弧焊中的电弧磁偏吹程度比相应短路过渡CO2焊稍严重,而氩弧焊较为明显。在喷射过渡的熔化极氩弧焊焊接过程中,强烈的电弧偏吹常常伴随着间歇性断弧,焊缝中心突起,两侧严重咬边。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
采用熔点低于被焊金属的钎料(填充金属)熔化之后,填充接头间隙,并与被焊金属相互扩散实现连接。钎焊过程中被焊工件不熔化,且一般没有塑性变形。
电弧电压的选择(电弧长度的选择)电弧电压的大小是由弧长来决定。电弧长则电压高,电弧短则电压低。在焊接过程中应采用不超过焊条直径的短电弧。否则会出现电弧燃烧不稳、保护不好,飞溅大,熔深小,还会使焊缝产生未焊透、咬边和气孔等缺陷。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
焊缝形式及形状尺寸 (一)焊缝形式焊缝按不同分类方法可分为下列几种形式: 1)对接缝:在焊件的坡口面间或一零件的坡口面与另一零件表面间焊接的焊缝。2)角焊缝:沿两直交或近直交零件的交线所焊接的焊缝。 3)端接焊缝:构成端接接头所形成的焊缝。4)塞焊缝:两零件相叠,其中一块开圆孔,在圆孔中焊接两板所形成的焊缝,只在孔内焊角焊缝者不称塞焊。
热镀锌的工艺: 热镀锌就是将锌熔化成液态后,将母材浸入其中,这样锌就会与母材形成互渗,结合得非常紧密,中间不易残留其它杂质或缺陷,类似于两种材料在镀层部位熔化到一起了,而且镀层厚度大,可以达到100微米,所以耐腐蚀能力高,盐雾试验96h没问题的,相当于通常环境下10年。

结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
是指沿着焊趾,在母材部分形成的凹陷或沟槽,它是由于电弧将焊缝边缘的母材熔化后没有得到熔敷金属的充分补充所留下的缺口。