
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
氩弧焊影响人体的有害因素 1、放射性钍钨极中的钍是放射性元素,但钨极氩弧焊时钍钨极的放射剂量很小,在允许范围之内,危害不大。如果放射性气体或微粒进入人体做为内放射源,则会严重影响身体健康。
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。
问题一:什么是电弧?自动变光电焊帽能防止电弧对眼睛的伤害吗?答:电弧是在焊接过程中眼睛较不愿意直接接触到的。电弧释放的几种射线包括:紫外线、红外线和高强度的可见光。紫外线和红外线会对人的眼睛造成较久性的伤害;
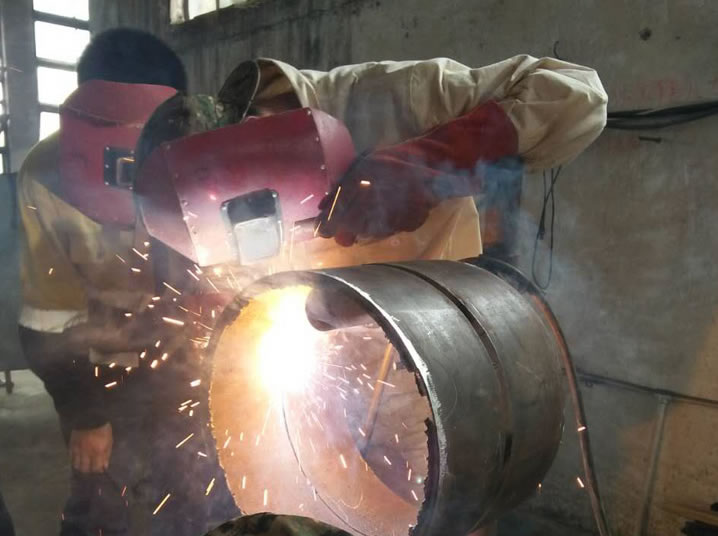
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
夹渣的分布与形状有单个点状夹渣,条状夹渣,链状夹渣和密集夹渣(3)夹渣产生的原因坡口尺寸不合理;b.坡口有污物;c.多层焊时,层间清渣不彻底;d.焊接线能量小;e.焊缝散热太快,液态金属凝固过快;f.焊条药皮,焊剂化学成分不合理,熔点过高;g.钨极惰性气体保护焊时,电源极性不当,电、流密度大,钨极熔化脱落于熔池中。h.手工焊时,焊条摆动不良,不利于熔渣上浮。可根据以上原因分别采取对应措施以防止夹渣的产生。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
检查工件是否合格:1.是否有油、锈等脏物(焊缝20mm内必须干净、干燥)2.坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30—32度,间隙为0—4mm,钝边为0—1mm。3.错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
在安装过程中常见的磁偏吹现象,主要是以下原因产生:1)随着电流进入工件并向工件接地点传出时电流流动方向大小的变化,产生感应磁场。 2)在进行大的钢结构件焊接时,磁偏吹主要来自焊件的剩磁场。当焊件有较大的剩磁场时,它与电弧磁场叠加,从而改变了电弧周围磁场的均匀性,使电弧向磁场较强一方偏移,形成磁偏吹。
焊工必备专业知识,这些你都知道吗1、未经培训并取得上岗证的人员不能烧。2、有易燃物场所,未经批准或未执行“用火证”的不能烧。3、火星飞落路线、场地情况不明,可能引起失火的地方无人监护,未采取措施的不能烧。4、未按规定穿防护用品的不能烧。 5、设备、工具未经检查合格的不能烧。
气焊火焰温度低,加热速度慢,加热区域宽,焊接热影响区宽,焊接变形大,且焊接过程中,熔化金属受到的保护差,焊接质量不易保证,因而其应用已很少。但气焊又具有无需电源、设备简单、费用低、移动方便、通用性强等特点,因而在无电源场合和野外工作时有实用价值。目前,主要用于薄钢板(厚度0.5~3mm)、铜及铜合金的焊接和铸铁的补焊。
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
酸性焊条接引弧时可稍将电弧拉长,对坡口根部进行预热,然后压低电弧进行正常焊接。碱性焊条则由于药皮特性对根部熔透有利,不需采用酸性焊条的引弧方式,但不要直接引弧,应在坡口前端一距离引弧后,迅速拉回起焊端,并压低电弧进行焊接。
操作时应穿电焊工作服、绝缘鞋和戴电焊手套、防护面罩等安全防护用品,高处作业时系安全带。3电焊作业现场周围10m范围内不得堆放易燃易爆物品。
焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。