
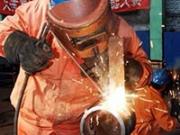
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
当然,在下向焊焊接时,施工过程中还是有很多缺陷的。主要有:未焊透、未熔合、内凹、夹渣、气孔、裂纹等缺陷。在立焊与仰焊位置,裂纹、内凹的出现几率较多,尤其裂纹更集中地出现在仰焊位置,这与起初定位焊后过早撤除外对口器关系密切;而内凹则是因为根焊时,电弧吹力不够,另外铁水受重力作用而导致,这与焊工的技能水平有一定关系;
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
埋弧焊的主要特点如下:1、电弧性能独特(1)焊缝质量高熔渣隔绝空气保护效果好,电弧区主要成分为CO2,焊缝金属中含氮量、含氧量大大降低,焊接参数自动调节,电弧行走机械化,熔池存在时间长,冶金反应充分,抗风能力强,所以焊缝成分稳定,力学性能好;
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
工艺和技术上还具有焊接区可见度好,便于观察、操作;焊接热影响区和焊接变形较小;熔池体积较小结晶速度较快,全位置焊接性能良好;对锈污敏感度低的优点。
专业的焊工培训学校,旨在培养专业的实用型技术人才,超前的培训理念,理论实践并重的教学模式,注重学员的实际动手操作能力,学习即实践,培训即工作,短期内确保你迅速入门,学完后,可快速上岗,培训与实际工作零距离,保证你轻松就业,快速工作,欢迎前来考察学习!
焊缝的位置,平焊时应选用较大直径的焊条。立焊、横焊、仰焊时为减小热输入,防止熔化金属下淌,应采用小直径焊条并配合小电流焊接。焊接层数,多层焊时为保证根部焊透,其一层焊道应采用小直径焊条焊接,以后各层可以采用较大直径焊条焊接,以提高盛产率。接头形式,搭接接头、T形接头多用作非承载焊缝,为提高生产效率应采用较大直径的焊条。
焊缝的起头是指刚开始焊接处的焊缝。这部分焊缝的余高容易增高,这是由于开始焊接时焊件温度较低,引弧后不能迅速使这部分金属温度升高,因此熔深较浅,余高较大。为减少避免这种情况,可在引燃电弧后先将电弧稍微拉长些,对焊件进行必要的预热,然后适当压低电弧转入正常焊接.
都说氩弧焊焊出鱼鳞纹才是好的,氩弧焊能焊出鱼鳞纹的才是专业焊工,究竟氩弧焊鱼鳞纹是怎么焊出来的,学氩弧焊需要多久的焊接基础才能学鱼鳞纹焊接技术呢?
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
咬边的危害是降低接头的强度,容易形成应力集中。预防的对策是:选择工艺参数要合适,操作技术要熟练,严格控制熔池形状和大小,熔池应填满,焊速合适,位置准确。