
焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
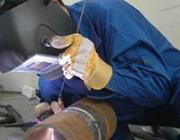
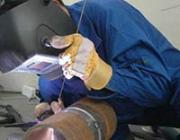
“摇把”实操演示焊嘴轻轻挨着坡口(起支撑作用)一侧停留并引燃电弧形成熔池,靠大拇指与食指摩擦送丝,随着焊嘴(热源及氩气气流保护迁移的方向)的摆动。熔滴在牵引力和表面张力作用下从坡口另一侧与该侧母材相连,等熔滴与另一侧母材形成稳定的熔池、焊缝后再摇摆回到母材原来一侧。月牙形锯齿形T型接头摇摆前进T型接头摇摆后退?如此反复,形成的焊缝两侧熔合良好,不易产生咬边及未焊透、未熔台,由于焊丝一直没有脱离氩气的保护圈,故焊缝内部、表面质量都能够保证。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
气孔和夹渣 A、气孔 气孔是指焊接时,熔池中的气体未在金属凝固前逸出,残存于焊缝之中所形成的空穴。其气体可能是熔池从外界吸收的,也可能是焊接冶金过程中反应生成的。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。

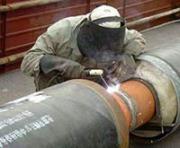
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、
难点化解办法1、对一些基础概念,仔细、重点地讲解;2、通过画一些示意图,讲解那些不容易观察和注意的情况;3、通过实际操作,使理论和实践有机地结合在一起。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
当进行盖面焊仰焊位置焊接时,起弧形成熔池后,迅速横向摆动将铁水摊开形成片状,使金属与两侧坡口母材熔合良好,然后断弧、起弧、断弧……直至完成仰焊位置的盖面焊。采用断弧焊,可使盖面仰焊位置外观成型平滑、宽窄一致,同时也避免了咬肉现象的产生。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
弧光辐射、射线、高频电磁场和热辐射。其中,弧光辐射在所有有害因素中居于第三位,对工人的危害十分大。工业焊接过程中,热源在1000度以上,能产生强光、紫外线、红外线等射线,而人的眼睛中的水晶体对射线较为敏感,受到X射线辐射后,数小时就令眼睛充血,长时间接触强烈紫外线,可产生电光性眼炎并有眼痛、流泪、怕光、异物感等,严重者可导致白内障。