更新时间:2026-10-02 01:09:02 浏览次数:469 返回列表
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
分类: 氩弧焊按照电极的不同分为熔化极氩弧焊和非熔化极氩弧焊两种。非熔化极工作原理及特点:非熔化极氩弧焊是电弧在非熔化极(通常是钨极)和工件之间燃烧,在焊接电弧周围流过一种不和金属起化学反应的惰性气体(常用氩气),形成一个保护气罩,使钨极端部、电弧和熔池及邻近热影响区的高温金属不与空气接触,能防止氧化和吸收有害气体。从而形成致密的焊接接头,其力学性能非常好。
相信大家对氩弧焊也有些许了解了!还有一点你需要注意:氩弧焊与焊条电弧焊相比对人身体的伤害程度要高一些,氩弧焊的电流密度大,发出的光比较强烈,它的电弧产生的紫外线辐射,约为普通焊条电弧焊的5~30倍,红外线约为焊条电弧焊的1~1.5倍,在焊接时产生的臭氧含量较高,因此,尽量选择空气流通较好的地方施工,不然对身体有很大的伤害。这一点千万要记住!希望上面小编所讲解的内容,能够给大家带来帮助!
压焊是在加压条件下(加热或不加热)使焊件接缝连接在一起的焊接方法。在压焊过程中一般不加填充金属。压焊根据焊接机理的不同可分为电阻焊、高频焊、扩散焊、摩擦焊、超声波焊等。其中以电阻焊应用较广。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
操作时将焊丝弯成合适的弧状,便于拿焊丝的手选择相对开阔的位置,使动作灵活,容易将焊丝送到熔池,还可防止焊丝干扰焊工的视线。对于厚壁管宜采用多层多道焊弧形状焊丝紧贴焊缝坡口一侧减小摆动幅度和送丝动作,使焊道较薄。焊完一道再焊另一道这样可以降低焊缝层间温度,防止焊缝夹渣及因温度过高引起根部焊缝二次熔化。
回火防止器冻结时,可用热水或蒸气加热,禁止用火烤乙炔气发生器上的零件及其附属工具不能用绝铜制作,以防产生铜而引起爆炸。
干伸长度焊丝伸出导电咀的长度为干伸长度,一般经验公式为I=(10~20)d,尽量保持在10~20mm范围内。规范大时,略大。规范小时,略小。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
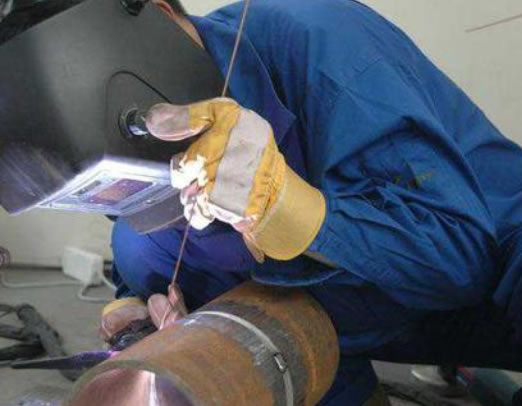
管状焊丝电弧焊也是利用连续送进的焊丝与工件之间燃烧的电弧为热源来进行焊接的,可以认为是熔化极气体保护焊的一种类型。所使用的焊丝是管状焊丝,管内装有各种组分的焊剂。焊接时,外加保护气体,主要是CO2。焊剂受热分解或熔化,起着造渣保护溶池、渗合金及稳弧等作用。