更新时间:2026-10-17 15:27:01 浏览次数:483 返回列表
学习氩弧焊技术学费在三千元左右,氩弧焊就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。氩弧焊(主要用于焊接不锈钢以及容易氧化的铝、镁、钛及其合金、低合金钢、耐热合金钢等);板对接平焊、立焊、平角焊、立角焊。报名条件广大的初中、高中、大学毕业生、社会青年、下岗工人、返乡农民工等。
喷嘴形状或直径选择不当;喷嘴被堵塞;焊丝伸出太长;(6)操作不熟练,焊接参数选择不当;(7)周围空气对流太大;(8)给定电压过高;
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
焊接工艺适用性强,几乎可以焊接所有的金属材料。焊接参数可精确控制,易于实现焊接过程全自动化。
窄间隙焊就是厚板对接接头在焊前不开坡口或只开小角度坡口,并留有窄而深的间隙,采用熔化极气体保护焊或埋孤焊完成整条焊缝的高效焊接方法。在碳钢、低合金钢和铝合金钛合金等应用较广。其优点有:①减少填充金属的用量,降低了成本。②减少变形,并容易控制。③焊接热量输入较低,焊缝金属与热影响区的力学性能较好。④采用射流过渡的熔滴过渡形式,可以进行全位置焊。⑤对设备的可靠性要求很高,价格昂贵。⑥焊丝位置要很准确,而且对电弧的任何不稳定现象都很敏感。⑦容易产生缺陷(应及时修补)。
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
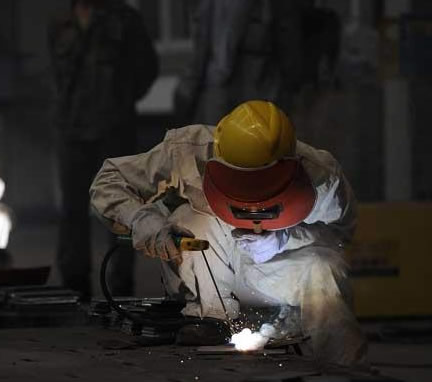
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。