
被气割的金属材料应具备下列条件: 1.纯氧中能剧烈燃烧,其燃点和熔渣的熔点须低于材料本身的熔点。熔渣具有良好的流动性,易被气流吹除。2.导热性小。在切割过程中氧化反应能产生足够的热量,使切割部位的预热速度超过材料的导热速度,以保持切口前方的温度始终高于燃点,切割才不致中断。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
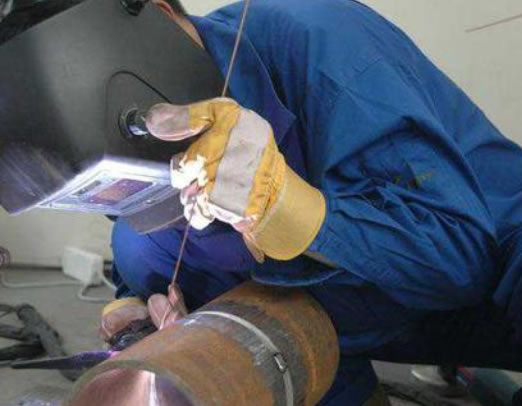
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
氢氧焰的温度可高达2500——3000℃,就连熔点很高的石英(熔点在1715℃)也能在氢氧焰灼烧下熔融。因此,氢氧焰可以用来加工石英制品C2H2焰和HO焰的适用场合是不一样的,HO焰的O具有强氧化性,有些情况下为了防止金属在焊接时被氧化是不用HO焰的。相反,C2H2中-1价的C具有还原性,用C2H2焰不但可以焊接金属,还可以用C2H2做保护气,防止空气中的O氧化被焊接的金属。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
引弧:引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
回火防止器冻结时,可用热水或蒸气加热,禁止用火烤乙炔气发生器上的零件及其附属工具不能用绝铜制作,以防产生铜而引起爆炸。
是指沿着焊趾,在母材部分形成的凹陷或沟槽,它是由于电弧将焊缝边缘的母材熔化后没有得到熔敷金属的充分补充所留下的缺口。
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
焊缝坡口的基本形式与尺寸 (一)坡口形式根据坡口的形状,坡口分成I形(不开坡口)、V形、Y形、双Y形、U形、双U形、单边V形、双单边Y形、J形等各种坡口形式。
单面焊双面成型焊接技术具有不受构建形状,尺寸和空间限制,设备简单,工艺灵活,适应性强,且焊接接头强度高,质量好等独到优点。广泛应用于锅炉压力容器,高压管道及重要的焊接结构施工。是国内外初级焊工考核的基本内容。也是我公司初级高压焊工的培训课程。