更新时间:2026-09-06 22:00:02 浏览次数:203 返回列表
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
由于电焊二保焊采用的是自动连续送丝,手工焊采用的是每焊一根长度较短的焊条就要间断一下换一根焊条的方式,因此,电焊二保焊的生产效率比手工焊高;
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
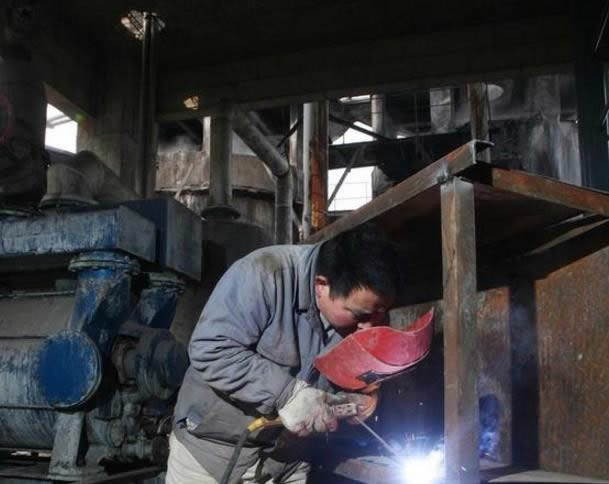
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。
气割是电焊工培训常见的项目之一。气割是利用可燃气体和氧气混合燃烧所产生的火焰分离材料的一种热切割的方式,又称为氧气切割或者火焰切割。气割时,火焰在起割点将材料预热到燃点,然后喷射氧气流,使金属材料剧烈氧化燃烧,生成的氧化物熔渣被气流吹除,形成切口。气割用的氧纯度应大于99%;可燃气体一般用乙炔气,也可用石油气、天然气或煤气。用乙炔气的切割效率高,质量较好,但成本较高。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
学电焊技术好就业吗?专业的培训技师手把手指导,不怕你是零基础学员,让你练就扎实的基本功,加上强化的焊接训练课程,毕业根本不用担心就业难的问题,现在有很多校企合作保你就业,技术过硬了薪资根本不是问题。
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
多数的未焊透和未熔合与钢管组对时的错边、焊接时工艺参数的波动、操作者的水平、运条方法的选用、工作时急于求成等因素有一定关联;气孔和夹渣除去与环境、选用规范、母材和焊材的预处理有关外,焊缝的冷却速度对该缺陷的影响更大些。
断弧焊的基本原理及焊接方法是什么 基本原理:固然上述出现的焊接缺陷各异,但产生各种缺陷的原因却都有一个共同之处:熔池温度过高。因此断弧焊的基本原理就在于当焊接中熔池温度过高时利用断弧方式使熔池短暂的冷却,然后再继续焊接,从而将熔池温度控制在较为合适的范围内。
氩弧焊焊接技术在化工生产中,钛设备、管道用于广泛,它具有良好的抗高、低温性能及抗腐蚀性能,钛材料在焊接时经常出现裂纹及脆化等其它现象,主要有以下内容与大家分享:1)钛金属的金属性能和焊接参数。2)钛焊接的实际操作技能。3)钛设备的制造工艺和维护。