更新时间:2026-11-19 10:09:01 浏览次数:591 返回列表
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
众所周知在很多的领域氩弧焊接起着重要的作用,由于其焊接成型好,无渣的特点,特别适合打底焊接,今天小编为大家整理一些关于氩弧焊摇把焊打底及盖面的操作手法及技巧,希望对大家有帮助。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
强化对电焊工进行劳动保护宣传教育,对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
在焊修乙炔气发生器前,必须用清水冲洗干净并用明火试爆,确实无误后,方可旋焊。移动式乙炔气发生器附近,严禁接触火源距焊接现场保持10米以上。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
管道焊缝怎么样才能焊好?那么今天小编就以较为典型的φ1016×21mmX70钢管斜45°为例,谈谈管道斜焊缝的焊接技巧。 焊前准备,焊接设备:根焊使用ZX7-400-3焊机;填充、盖面使用熊谷ZD-500多功能半自动焊机。
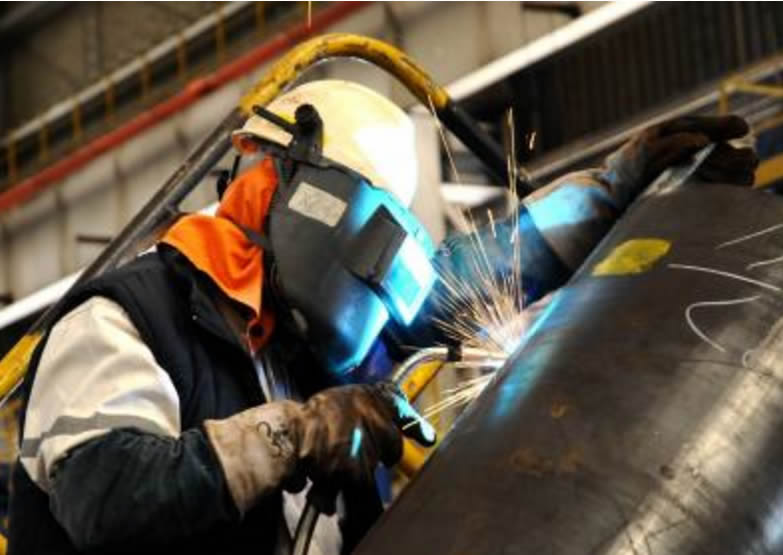
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
专业的焊工培训学校,旨在培养专业的实用型技术人才,超前的培训理念,理论实践并重的教学模式,注重学员的实际动手操作能力,学习即实践,培训即工作,短期内确保你迅速入门,学完后,可快速上岗,培训与实际工作零距离,保证你轻松就业,快速工作,欢迎前来考察学习!
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
镀锌电焊网生产工艺与用途有哪些:镀锌新疆电焊网生产通常选用优质的低碳铁丝,通过精密准确的自动化电焊设备加工而成后,采用的镀锌工艺表面处理。产品完成后网面平滑整齐,整体性好,结实坚固,即使局部剪裁或承受压力也不会出现松散的现象。