更新时间:2026-11-07 12:27:02 浏览次数:927 返回列表
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
该方法操作简单,手法变动小,容易掌握,且焊缝背面形成致密、整齐,内部质量好,力学性能优良,为国际国内广泛采用,其缺点是受坡口间隙的限制。酸性焊条接时其接头困难的问题更为突出。连弧焊法主要用于碱性焊条各种位置的焊接及酸性焊条的立焊和仰焊中。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
焊接电流应根据母材厚度、接头形式以及焊丝直径等,正确选择焊接电流。短路过渡时,在保证焊透的前提下,尽量选择小电流,因为当电流太大时,易造成溶池翻滚,不仅飞溅大,成型也非常差。
适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
引弧维弧比较容易,所以在焊铝制工件时,尽量采用纯钨极;但是由于纯钨极的耐高温性能不如铈钨极,同时交流氩弧焊时,钨极发热要高于直流焊接,所以钨极直径选择要求稍大。
手弧焊是用手工操作的焊接方法,因此焊缝的质量在很大程度上决定于焊工的操作技术。手弧焊时焊条要做三个方向的运动:朝熔池方向逐渐送进;沿焊接方向逐渐移动:必要时作有规则的横向摆动。
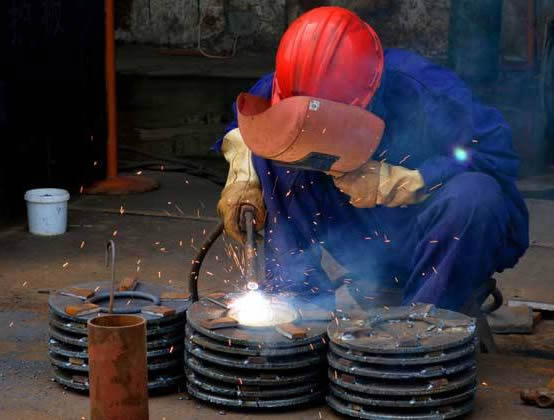
CO2焊接的特点:(1)在焊接电弧高温作用下CO2会分解成CO、O2和O,对电弧具有叫强烈的压缩作用,从而导致该焊接方法的电弧形态具有弧柱直径较小,弧跟面积小且往往难于覆盖焊丝端部全部熔滴的特点,因此熔滴受到的过渡阻力(斑点力)较大而使熔滴粗化,过渡路径轴向性变差,飞溅率大;
工艺参数不合适产生的缺陷1、电流过大:咬边、焊道表面平而宽、氧化或烧穿。2、电流过小:焊道窄而高、与母材过渡不圆滑、熔合不良、未焊透或未溶合。 3、焊速太快:焊道细小、焊波脱节、未焊透或未熔合、坡口未填满。 4、焊速太慢:焊道过宽、余高过大、突瘤或烧穿。5、电弧过长:气孔、夹渣、未焊透、氧化。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
“摇把”实操演示焊嘴轻轻挨着坡口(起支撑作用)一侧停留并引燃电弧形成熔池,靠大拇指与食指摩擦送丝,随着焊嘴(热源及氩气气流保护迁移的方向)的摆动。熔滴在牵引力和表面张力作用下从坡口另一侧与该侧母材相连,等熔滴与另一侧母材形成稳定的熔池、焊缝后再摇摆回到母材原来一侧。月牙形锯齿形T型接头摇摆前进T型接头摇摆后退?如此反复,形成的焊缝两侧熔合良好,不易产生咬边及未焊透、未熔台,由于焊丝一直没有脱离氩气的保护圈,故焊缝内部、表面质量都能够保证。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好,其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难有理想的颜色和成形。右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要提高焊速或重新调小焊接电流。