更新时间:2026-10-12 09:45:01 浏览次数:121 返回列表
回火防止器冻结时,可用热水或蒸气加热,禁止用火烤乙炔气发生器上的零件及其附属工具不能用绝铜制作,以防产生铜而引起爆炸。
近代以来,随着人类对电、热、超声波、激光等能量形式的掌握水平极大提升,焊接技术也空前繁荣起来。从工艺路径角度来说,目前工业上四种用途较广的钢铁焊接技术分别是电弧焊、气焊、电阻焊和激光焊。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
下面小编简要阐述焊接工作环境的要求:1、要保持清洁;2、有固定的焊接位置,而不是随意在地面上进行焊接(除非特殊要求),在这里除了焊接不做其他重要的工作(如数据处理等);3、工作场所不受风扇、自然风、门窗的影响,但应保持适当的空气流通以减少焊接烟尘的吸入;4、光线良好,在自然光下焊接比在灯光下工作要好,因为灯光下的焊缝有反光;5、环境温度应保持在21-27℃,这时焊接完成的焊缝比低温下焊接的焊缝质量好,在环境温度4-14℃范围也能满足使用要求的焊缝,否则应根据焊接规程对工件进行预热;
此外,对于角焊位置还规定了另外两种焊接位置。(5)平角焊位置角焊缝倾角0°,180°;转角45°,135°的角焊位置,见图1—15(e)。(6)仰角焊位置倾角0°,180°;转角225°,315°的角焊位置,见图1—15(f)。
手法应选择不摆动左向焊。焊接速度在焊透的情况小尽可能快,多层多道焊。必须保证氩气的纯度为99.99:要得到金黄色和银白色焊缝:焊接时线能量尽可能小.在氩气保护下冷却,延长延气时间,只能靠熟能生巧来或者金黄色,很简单,银白色颜色和温度材质冷却速度有关,收火后不要立即移开枪头。
气保焊是什么意思?气保焊是一种二氧化碳或氩气保护的焊接方法,采用的是焊丝,不需要用到焊条。气保焊在使用中需要很高的技巧,正确的焊接方法可有效的提高焊接质量。做为一个新手,需要了解哪些气保焊操作知识呢?一些行业内人员对于刚入行的新手又有哪些气保焊技巧分享?下面贤集网小编整理了一些关于气保焊初学者的技巧,以仅大家学习。
特点:热镀锌电焊网网面平整、网孔均匀、经纬丝平直、对角线精度在3-5毫米之内。其网面结构坚固、整体性强,具有较强的耐腐蚀性、美观性、用途广泛等特点。
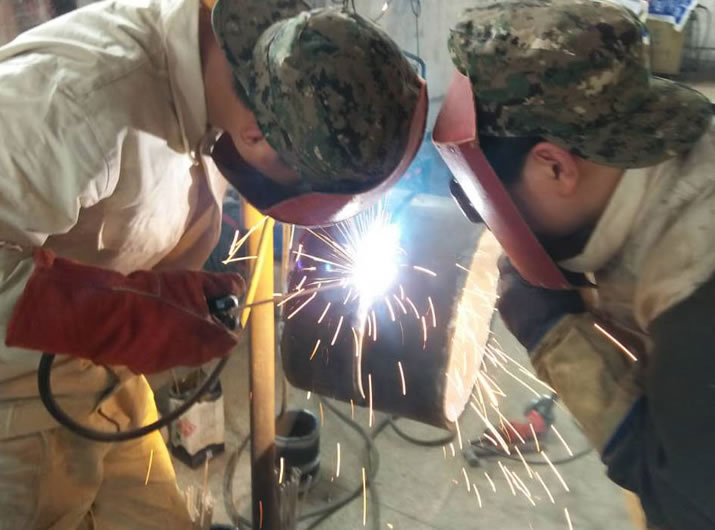
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。
一、检查焊机输出接线规范、牢固,并且出线方向向下接近垂直,与水平夹角须大于70°。二、检查焊机电源、母材接地良好、规范;检查电缆连接处要可靠绝缘,用胶带包扎好;电源线、焊接电缆与电焊机的接线处屏护罩是否完好;
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。