
管道焊接目前来说方法很多,主要有以下六种方法。 一、手工电弧焊。由于手工焊的灵活性以及焊接设备要求不高等原因,目前,对于室外管线的焊接,手工电弧焊的工作量仍占40%~50%。
其他表面缺陷:(1)成形不良指焊缝的外观几何尺寸不符合要求。有焊缝超高,表面不光滑,以及焊缝过宽,焊缝向母材过渡不圆滑等。(2)错边指两个工件在厚度方向上错开一定位置,它既可视作焊缝表面缺陷,又可视作装配成形缺陷。
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
焊条的选用原则是等强度原则、等同性原则、等条件原则。焊接电流的选择1)实际生产过程中焊工都是根据试焊的试验结果,并根据自己的实践经验选择焊接电流的。2)电流太小,很难引弧,焊条容易粘在焊件上,鱼鳞纹粗,两侧融合不好。3)电流太大,焊接时飞溅和烟雾大,焊条发红,熔池表面很亮,容易烧穿、咬边。4)电流合适,容易引弧电弧稳定,飞溅很小,能听到均匀的劈啪声,焊缝两侧圆滑的过渡到母材,表面鱼鳞纹很细,焊渣容易敲掉。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
立焊位置焊缝倾角90°(立向上),270°(立向下)的焊接位置,见图1—15(c)。(4)仰焊位置对接焊缝倾角0°,180°;转角270°的焊接位置,如图1—15(d)。
没有形成良好的二氧化碳气体保护层二氧化碳气体保护层若没有使电弧区和熔池与空气完全隔离,则焊接熔池溶解大量的氮气,在焊缝金属结晶时,随着焊缝熔池金属温度的下降,氮气在液态金属中的溶解度便会迅速降低,氮气便从熔池金属中析出,因而生成气孔。
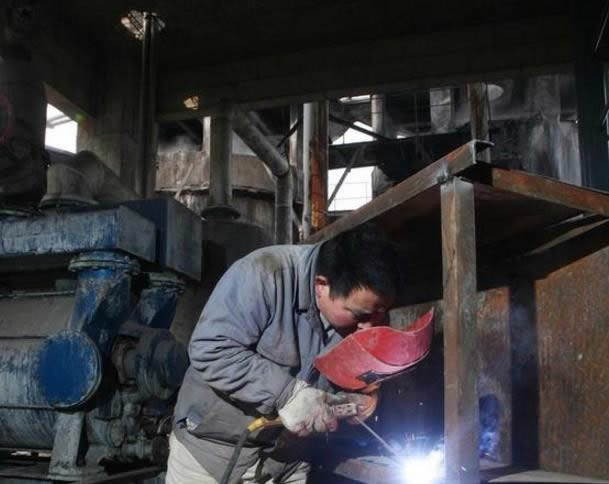
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;
焊前交底,为了确保焊接过程的安全以及焊接工艺质量,大口径管道开焊前邀请监理、业主、锅检所相关人员参加焊前交底。确保焊条质量焊条库内温湿度符合标准要求;使用的承压设备焊丝、焊条均通过GB(国家标准)和NB(能源局标准)双料认证;
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).