更新时间:2026-09-08 14:00:03 浏览次数:908 返回列表
氩弧的特点:结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝?(2)焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
引弧维弧比较容易,所以在焊铝制工件时,尽量采用纯钨极;但是由于纯钨极的耐高温性能不如铈钨极,同时交流氩弧焊时,钨极发热要高于直流焊接,所以钨极直径选择要求稍大。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
电弧电压主要影响焊缝的宽窄。焊条电弧焊时,主要靠焊条的横向摆动来控制,因此电弧电压的影响并不大。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
在工作中,如果气瓶离自己较远,不方便查看气流大小时可以将喷嘴对准脸部来感觉气流大小,时间长了就可以大概判断气体流量大小。需要注意的是为保证氩气纯度,氩气瓶内气体压力为0.5MPa时,应该换气不可使用完。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
裂纹的危害尤其是冷裂纹,带来的危害是灾难性的。世界上的压力容器事故除极少数是由于设计不合理,选材不当的原因引起的以外,绝大部分是由于裂纹引起的脆性破坏。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
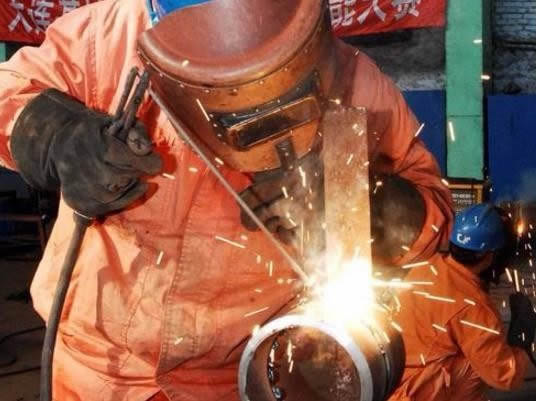
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
热裂纹的产生是冶金因素和焊接应力共同作用的结果。多发生在杂质较多的碳钢、纯奥氏体钢、镍基合金和铝合金的焊缝中。预防的对策比较少,主要是减少母材中和焊丝中易形成低熔点共晶的元素,特别是硫和磷。变质处理,即在钢中加入细化晶粒元素钛、钼、钒、铌、铬和稀土等,能细化一次结晶组织,减少高温停留时间和改善焊接应力。
改善电焊工作业场所的通风状况, 通风方式可分为自然通风和机械通风,其中机械通风是依靠风机产生的压力来换气,除尘、排毒效果较好,因而在自然通风较差的室内,封闭的容器内进行焊接时,必须有机械通风措施。
以上三个主管单位颁发的焊工证,每个单位的焊工证查询、焊工证办理等流程都是有区别的。经过焊工培训过的人员,需要根据自己的实际情况办理焊工证。为了响应春天学习的号召,想要学焊工,看懂图纸多操练,电焊工作并不难。电焊条、电焊机、电焊需注意,焊前电接地,
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。