
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
应力腐蚀裂纹:在应力和腐蚀介质共同作用下产生的裂纹。除残余应力或拘束应力的因素外,应力腐蚀裂纹主要与焊缝组织组成及形态有关。
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、
素质培养点 1、通过训练使学生建立起经济观点,质量观点和理论联系实际的科学态度; 2、对学生进行思想作风教育,使其在生产劳动中遵守纪律,爱护国家财产;大纲重点、学习难点和化解方法.
较佳规范的调整方法:根据焊件厚度,焊缝位置,选择焊丝直径,气体流量,焊接电流。 在试板上试焊,根据选择的送丝速度,细心调整焊接电压,较佳的浮动焊接电压一般在1-2V之间。 根据试板上焊缝成形情况,适当调整送丝速度,焊接电压,达到较佳焊接规范。
未焊满是指焊缝表面上连续的或断续的沟槽。填充金属不足是产生未焊满的根本原因。规范太弱,焊条过细,运条不当等会导致未焊满。未焊满同样削弱了焊缝,容易产生应力集中,同时,由于规范太弱使冷却速度增大,容易带来气孔、裂纹等。防止未焊满的措施:加大焊接电流,加焊盖面焊缝。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
由于电焊二保焊是连续送丝,只要运条方式和焊接速度均匀,焊缝成型也较好,手工焊因经常需要换焊条,在较长的焊缝长度就会出现较多的焊接接头,这样一来,既影响焊缝美观,又容易在焊接接头处和焊缝中产生裂纹、焊瘤、未熔合、夹渣等焊接缺陷;
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
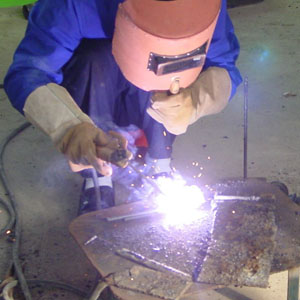
气孔在铝焊中很常见。在母材中,在焊丝中都存在着一定量的气孔,所以需要在焊接的时候避免大的气孔,确保气孔不超标。当湿度超80℅时,一定要停止焊接,气孔超标的几率也是80℅,很容易出返片。
该方法操作简单,手法变动小,容易掌握,且焊缝背面形成致密、整齐,内部质量好,力学性能优良,为国际国内广泛采用,其缺点是受坡口间隙的限制。酸性焊条接时其接头困难的问题更为突出。连弧焊法主要用于碱性焊条各种位置的焊接及酸性焊条的立焊和仰焊中。
焊缝结构对磁偏吹的影响效应:结构效应在简体纵缝焊接或平板堆焊中,当焊枪行至焊缝终端时,由于电弧前方焊件对电弧空间磁场的分磁作用减弱,造成电弧前方的磁力线。
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。