
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
气焊丝的直径应根据焊件厚度、坡口形式、焊缝位置和火焰能率等因素来决定。多层焊时,其一、二层选用较细的焊丝,以后各层可采用较粗的焊丝。
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
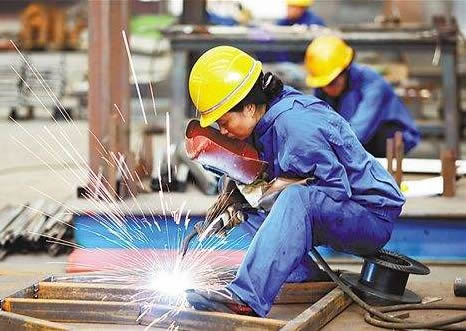
在焊接时,不可将工件拿在手中或用手扶着进行焊接。连续焊接超过一小时后,检查焊机电缆,如温度达到80℃时,须切断电源。
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
焊接质量好:根据焊接工艺评定选择合适的焊丝、钨极、焊接工艺参数及纯度符合要求的保护气体,能使焊缝根部良好的容合,当进行射线探伤时,合格率明显高。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;