雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
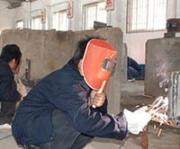
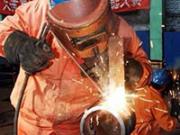
气保焊是一项风险性较大的焊接作业,防护不当会对焊接作业人员的身体健康造成较大危害。焊工培训学校总结了几条气保焊培训时,需要注意的现象。
一、检查焊机输出接线规范、牢固,并且出线方向向下接近垂直,与水平夹角须大于70°。二、检查焊机电源、母材接地良好、规范;检查电缆连接处要可靠绝缘,用胶带包扎好;电源线、焊接电缆与电焊机的接线处屏护罩是否完好;

焊工必备专业知识,这些你都知道吗1、未经培训并取得上岗证的人员不能烧。2、有易燃物场所,未经批准或未执行“用火证”的不能烧。3、火星飞落路线、场地情况不明,可能引起失火的地方无人监护,未采取措施的不能烧。4、未按规定穿防护用品的不能烧。 5、设备、工具未经检查合格的不能烧。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。
激光焊是利用大功率相干单色光子流聚焦而成的激光束为热源进行的焊接。这种焊接方法通常有连续功率激光焊和脉冲功率激光焊。激光焊优点是不需要在真空中进行,缺点则是穿透力不如电子束焊强。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
盖面焊应该做到焊缝外观尺寸合格,无焊接缺陷,成型美观,是焊口的较后一道工序,也是关键工序。斜45℃管口盖面焊,有突出的难点,外观容易出现咬边和焊缝超高的缺陷,焊道之间容易出现沟槽,必须采用适当的工艺方法:严格按工艺参数要求,采用直线稍加摆动运条,摆动幅度要适当,
同时,由于直流钨极氩弧焊的稳定焊接电流可调节的极为微小,3-5A即可稳定焊接,所以能焊接其他常见焊接方式无法焊接的极薄板材,包括普通金属及其合金。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
焊缝坡口的基本形式与尺寸 (一)坡口形式根据坡口的形状,坡口分成I形(不开坡口)、V形、Y形、双Y形、U形、双U形、单边V形、双单边Y形、J形等各种坡口形式。
专业的焊工培训学校,旨在培养专业的实用型技术人才,超前的培训理念,理论实践并重的教学模式,注重学员的实际动手操作能力,学习即实践,培训即工作,短期内确保你迅速入门,学完后,可快速上岗,培训与实际工作零距离,保证你轻松就业,快速工作,欢迎前来考察学习!
适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。