
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
穿孔型等离子弧:焊接电流在100~300A,接头无需开坡口,不要留间隙。焊接时,等离子弧可以将焊件完全熔透并形成一个小通孔,熔化金属被排挤在小孔的周围,电弧移动,小孔随之移动,并在后方形成焊缝,从而实现单面焊双面一次成形。这种方法可以焊接的板厚上限为:碳钢7mm,不锈钢10mm。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
手工电弧常用的运条方法: 1)直线形运条法由于焊条不作横向摆动,电弧较稳定能获得较大的熔深,但焊缝的宽度较窄。 2)锯齿形运条法锯齿形运条法是焊条端部要作锯齿形摆动。并在两边稍作停留(但要注意防止要边)以获得合适的熔宽。3)环形运条法环形运条法是焊条端部要作环形摆动。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
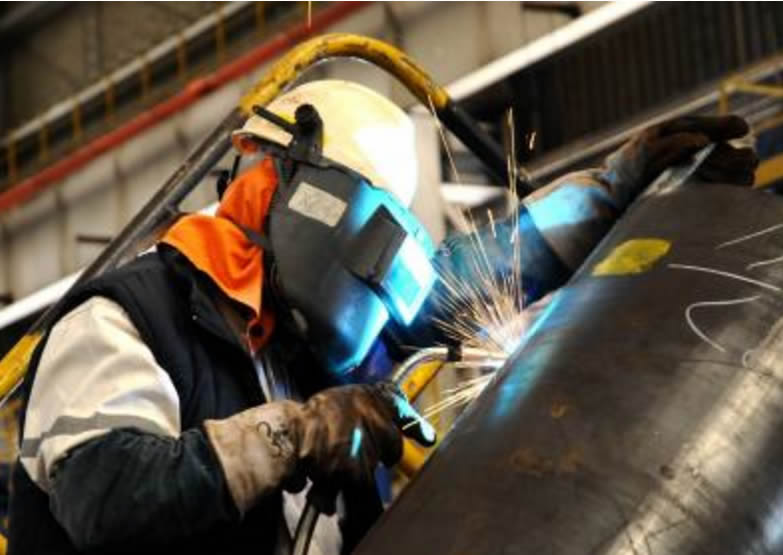
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
检查焊机机壳接地牢靠,检查焊机外观是否良好、无严重变形。、电源开关、电源指示灯及调节手柄旋纽是否保持完好,电流表,电压表指针是否灵活、准确,表面清楚无裂纹。表盖完好且开关自如。
手工钨极氩弧焊时喷嘴的选择方法,喷嘴大小和形状直接影响氩气保护区的保护范围和效果,常用的喷嘴有6号,7号,8号,10号。喷嘴直径的选择不宜过大,否则会妨碍操作,浪费氩气;但也不宜过小,否则熔池保护不好,容易产生缺陷,并且会烧损喷嘴。
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。