相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
直线往复运条方法:焊条末端沿焊缝的纵向作直线形摆动,这种运条方法的焊接速度快,焊缝成形窄,适用于间隙较窄的平焊位置的单面焊双面成形,特别适合于不锈钢的焊接,有利于在焊接过程中控制熔池温度,保证焊缝成形。
氩弧的特点:结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝?(2)焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
同时,由于直流钨极氩弧焊的稳定焊接电流可调节的极为微小,3-5A即可稳定焊接,所以能焊接其他常见焊接方式无法焊接的极薄板材,包括普通金属及其合金。
焊接热输入对焊接残余应力和变形有影响,所以在保证焊缝成形良好的情况下,尽可能采用小的焊接热输入,从而保证得到小的焊接应力和变形。如何控制焊接热输入包括焊接电流、焊接电压、焊接速度的合理选择,在保证焊透的情况下应尽量使用小的焊接电流。焊工在焊前应检查坡口的错边情况,错边量合格后才能施焊。
电弧磁偏吹程度与所选择的电源类型及焊接方法有关:交流弧焊过程中几乎不存在电弧磁偏吹情况直流弧焊过程中,手工电弧焊中的电弧磁偏吹程度比相应短路过渡CO2焊稍严重,而氩弧焊较为明显。在喷射过渡的熔化极氩弧焊焊接过程中,强烈的电弧偏吹常常伴随着间歇性断弧,焊缝中心突起,两侧严重咬边。
管道焊接目前来说方法很多,主要有以下六种方法。 一、手工电弧焊。由于手工焊的灵活性以及焊接设备要求不高等原因,目前,对于室外管线的焊接,手工电弧焊的工作量仍占40%~50%。
热镀锌电焊网知识:热镀锌电焊网用Q195线材经过大拔工艺拔成需要的丝经,进行校直截断,通过精密的自动化机械技术焊接制成,网面平整,结构坚固,整体性强,即使局部裁截或局部承受压力也不致发生松劲现象,电焊网成型后进行镀锌(热镀)耐腐蚀性好,具有一般铁丝网不具备的优点。
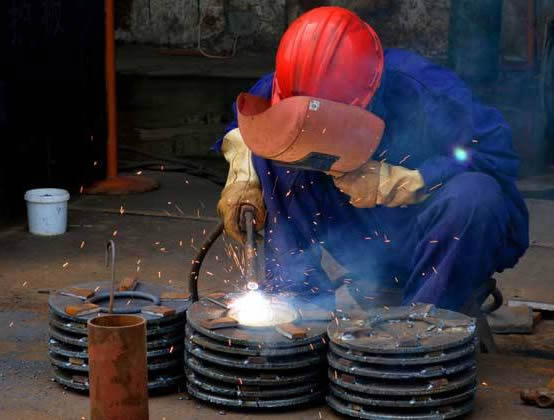
相向接头:这是两条焊缝的收尾相接,当后焊的焊缝焊到先焊的焊缝收弧处时,焊接速度应稍慢些,待填满先焊焊缝的坑后,以较快的速度再略向前焊一段,然后熄弧。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
焊接操作方法(1)左焊法(右→左):余高小,宽度大,飞溅小,便于观察焊缝,焊接过程稳定,气保效果好(有色金属必须用左焊法),但溶深较浅。2)右焊法(左→右):余高大,宽度小,飞溅大,便于观察熔池,熔深深。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
焊缝形式及形状尺寸 (一)焊缝形式焊缝按不同分类方法可分为下列几种形式: 1)对接缝:在焊件的坡口面间或一零件的坡口面与另一零件表面间焊接的焊缝。2)角焊缝:沿两直交或近直交零件的交线所焊接的焊缝。 3)端接焊缝:构成端接接头所形成的焊缝。4)塞焊缝:两零件相叠,其中一块开圆孔,在圆孔中焊接两板所形成的焊缝,只在孔内焊角焊缝者不称塞焊。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。