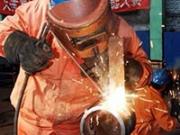

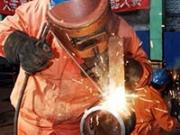
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有像熔焊那样的容易导致合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的接头。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。

焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。
电焊行业的发展前景广阔,随着生产的发展,焊接广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的经济发展中,焊接技术是一种不可缺少的加工手段。以西气东输工程项目为例,全长约4300公里的输气管道,焊接接头的数量竟达35万个以上,整个管道上焊缝的长度至少1万5千公里。因此这项工程离不开焊接,焊接的作用也凸显而出。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
焊速过慢:熔池变大,焊道变宽,焊趾部满溢。焊速慢易排出熔池中的气体。因过热造成焊缝金属组织粗大或烧穿。选择焊接参数应按以下条件:焊缝外型美观,没有烧穿、咬边、气孔、裂纹等缺陷。熔深控制在合适的范围内。焊接过程稳定,飞溅小。焊接时听到沙...沙的声音。同时应具备较高的生产率。
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
在使用过程中裂纹能继续扩展以致发生脆性断裂。所以裂纹是较危险的缺陷,必须完全避免。
因此,气割一般只用于低碳钢、低合金钢和钦及钦合金。气割是各个工业部门常用的金属热切割方法,也是焊工培训学校必学的技能,特别是手工气割使用灵活方便,是工厂零星下料、废品废料解体、安装和拆除工作中不可缺少的工艺方法。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
药芯焊丝CO2气体保护焊(FCAW),焊接效率高,焊缝成形好;成本略高,不适合用于打底层焊缝焊接。④实心焊丝CO2气体保护焊(CO2),焊接效率较高,焊缝成形较好;成本较低,因其冲击韧性相对偏低,重要管道焊接时应慎重选择,对焊工技术要求较高。⑤实心焊丝混合气体保护焊(MAG),焊接效率较高,焊缝成形好;成本低,冲击韧性较高,适合重要管道焊接。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);