更新时间:2026-10-21 02:18:01 浏览次数:649 返回列表
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
这是一种不熔化极气体保护电弧焊,是利用钨极和工件之间的电弧使金属熔化而形成焊缝的。焊接过程中钨极不熔化,只起电极的作用。同时由焊炬的喷嘴送进氩气或氦气作保护。还可根据需要另外添加金属。
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。
气保焊是一项风险性较大的焊接作业,防护不当会对焊接作业人员的身体健康造成较大危害。焊工培训学校总结了几条气保焊培训时,需要注意的现象。
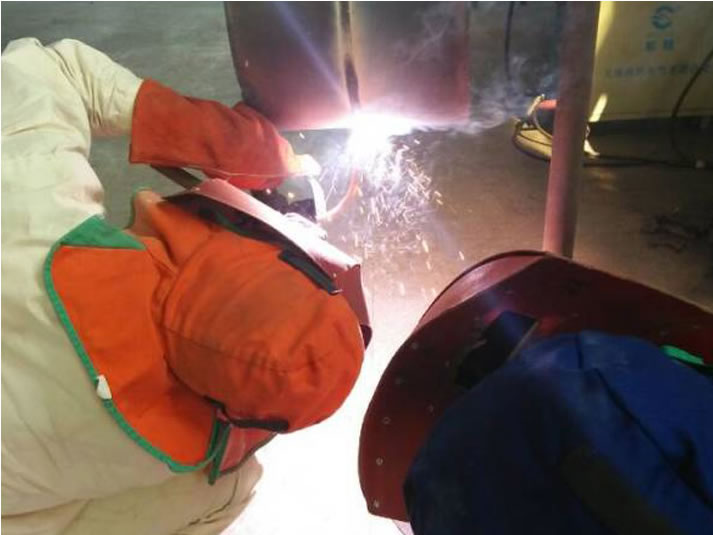
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
其次由于电极是内水冷却的,电极上散失的热量往往高达50%的输入总热量,因此端部工作面的波动或水冷孔端到电极表面的距离变化均将严重影响散热量的多少,从而引起熔核尺寸的波动。因此要求锥台形电极工作面直径在工作期间每增大15%左右必须修复。而水冷孔端至表面距离在耗损至仅存3——4mm时即应更换新电极。
夹渣的分布与形状有单个点状夹渣,条状夹渣,链状夹渣和密集夹渣(3)夹渣产生的原因坡口尺寸不合理;b.坡口有污物;c.多层焊时,层间清渣不彻底;d.焊接线能量小;e.焊缝散热太快,液态金属凝固过快;f.焊条药皮,焊剂化学成分不合理,熔点过高;g.钨极惰性气体保护焊时,电源极性不当,电、流密度大,钨极熔化脱落于熔池中。h.手工焊时,焊条摆动不良,不利于熔渣上浮。可根据以上原因分别采取对应措施以防止夹渣的产生。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
焊缝的接头情况以下有四种:1)中间接头:后焊的焊缝从先焊的焊缝尾部开始焊接,要求在弧坑前约10mm附近引弧,电弧长度应比正常焊接时略长些,然后回移到弧坑处,压低电弧并稍作摆动,再向前正常焊接。这种接头方法是使用较多的一种,适用于单层焊及多层焊的表层接头。
直线往复运条方法:焊条末端沿焊缝的纵向作直线形摆动,这种运条方法的焊接速度快,焊缝成形窄,适用于间隙较窄的平焊位置的单面焊双面成形,特别适合于不锈钢的焊接,有利于在焊接过程中控制熔池温度,保证焊缝成形。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
单面双点焊从一侧馈电时尽可能同时焊两点以提高生产率。单面馈电往往存在无效分流现象,浪费电能,当点距过小时将无法焊接。在某些场合,如设计允许,在上板二点之间冲一窄长缺口可使分流电流大幅下降。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。