更新时间:2026-10-18 11:27:01 浏览次数:380 返回列表
多数压焊方法没有熔化过程,没有像熔焊那样有有益合金元素烧损和有害元素浸入焊缝的问题。但压焊的施焊条件苛刻,适用面较窄。 钎焊是用熔点比焊件低的材料(钎料)熔化后粘连焊件,冷却后使焊件接缝连接在一起的焊接方法。
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
电极工作面尺寸其工作面尺寸参见下表。目前点焊时主要采用锥台形和球面形两种电极。锥台形的端面直径d或球面形的端部圆弧半径R的大小,决定了电极与焊件接触面积的多少,在同等电流时,它决定了电流密度大小和电极压强分布范围。一般应选用比期望获得熔核直径大20%左右的工作面直径所需的端部尺寸。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
具体操作方法是:引弧后,拉长电弧进行预热(平焊预热时间短,不十分明显,对仰焊位置则是很明显的),当达到半熔化状态时(即在电焊护目镜下看到被预热的坡口边出现“汗珠”时约3——4秒钟),压低电弧,熔化击穿钝边,使之出现一个比对口间隙稍大的“熔孔”,从而保证熔敷金属一部分过渡到焊缝根部及背面并与熔化的母材共同组成熔池。
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
焊丝采用与管道化学成分相同或相当的焊丝,焊丝直径以Φ1.6~Φ2.0mm为宜,焊丝表面不得有锈蚀和油污等。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
氢氧焰的温度可高达2500——3000℃,就连熔点很高的石英(熔点在1715℃)也能在氢氧焰灼烧下熔融。因此,氢氧焰可以用来加工石英制品C2H2焰和HO焰的适用场合是不一样的,HO焰的O具有强氧化性,有些情况下为了防止金属在焊接时被氧化是不用HO焰的。相反,C2H2中-1价的C具有还原性,用C2H2焰不但可以焊接金属,还可以用C2H2做保护气,防止空气中的O氧化被焊接的金属。
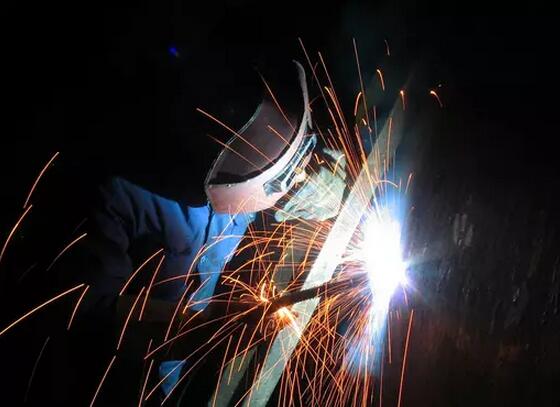
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。