更新时间:2026-10-28 11:27:02 浏览次数:527 返回列表
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
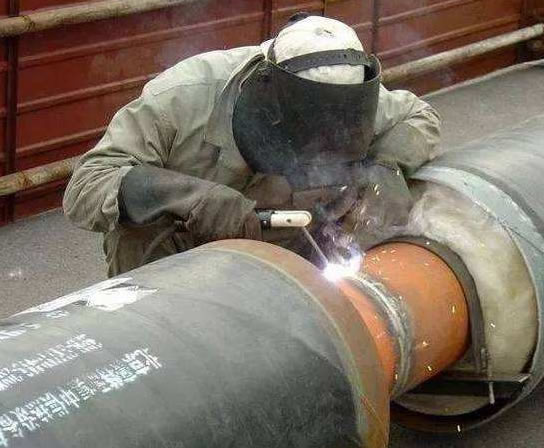
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
喷嘴形状或直径选择不当;喷嘴被堵塞;焊丝伸出太长;(6)操作不熟练,焊接参数选择不当;(7)周围空气对流太大;(8)给定电压过高;
气焊火焰温度低,加热速度慢,加热区域宽,焊接热影响区宽,焊接变形大,且焊接过程中,熔化金属受到的保护差,焊接质量不易保证,因而其应用已很少。但气焊又具有无需电源、设备简单、费用低、移动方便、通用性强等特点,因而在无电源场合和野外工作时有实用价值。目前,主要用于薄钢板(厚度0.5~3mm)、铜及铜合金的焊接和铸铁的补焊。
当熔池熔合不好和送丝有送不动的感觉时,要降低焊接速度或加大焊接电流,如果是打底焊目光的注意力应集中在坡口的二侧钝边处,眼角的余光在缝的反面,注意其余高的变化。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
裂纹的分类, 根据裂纹尺寸大小,分为三类:宏观裂纹:肉眼可见的裂纹。(2)微观裂纹:在显微镜下才能发现。(3)超显微裂纹:在高倍数显微镜下才能发现,一般指晶间裂纹和晶内裂纹。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
间断灭弧法主要是通过控制燃弧和熄弧的时间,利用合理的运条动作来控制熔池温度、熔池存在的时间,熔池开关及液态金属层的厚度等,以获得良好的反面成形和内部质量,但不论哪种焊法,就电弧对坡口熔化程度,又分为渗透填满对口间隙。从表面上看,是根部成形但实质上坡口根部并没有真正熔透,不能通过反面弯曲试验,所以已不采用。一般都采用击穿根部的焊法来实现单面焊双面成形。
焊速过慢:熔池变大,焊道变宽,焊趾部满溢。焊速慢易排出熔池中的气体。因过热造成焊缝金属组织粗大或烧穿。选择焊接参数应按以下条件:焊缝外型美观,没有烧穿、咬边、气孔、裂纹等缺陷。熔深控制在合适的范围内。焊接过程稳定,飞溅小。焊接时听到沙...沙的声音。同时应具备较高的生产率。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。