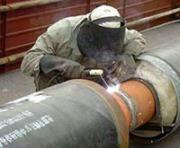

单面焊双面成型焊接技术具有不受构建形状,尺寸和空间限制,设备简单,工艺灵活,适应性强,且焊接接头强度高,质量好等独到优点。广泛应用于锅炉压力容器,高压管道及重要的焊接结构施工。是国内外初级焊工考核的基本内容。也是我公司初级高压焊工的培训课程。
碱性焊条脱硫、脱磷能力强,药皮有去氢作用。焊接接头含氢量很低,故又称为低氢型焊条。碱性焊条的焊缝具有良好的抗裂性和力学性能,但工艺性能较差,一般用直流电源施焊,主要用于重要结构(如锅炉、压力容器和合金结构钢等)的焊接。
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。

是指沿着焊趾,在母材部分形成的凹陷或沟槽,它是由于电弧将焊缝边缘的母材熔化后没有得到熔敷金属的充分补充所留下的缺口。
分类: 氩弧焊按照电极的不同分为熔化极氩弧焊和非熔化极氩弧焊两种。非熔化极工作原理及特点:非熔化极氩弧焊是电弧在非熔化极(通常是钨极)和工件之间燃烧,在焊接电弧周围流过一种不和金属起化学反应的惰性气体(常用氩气),形成一个保护气罩,使钨极端部、电弧和熔池及邻近热影响区的高温金属不与空气接触,能防止氧化和吸收有害气体。从而形成致密的焊接接头,其力学性能非常好。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。
个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
焊条使用前按照焊条厂家说明书要求对焊条进行烘燥;焊丝按照牌号分类摆放为焊条使用前按照焊条厂家说明书要求对焊条进行烘燥,施焊的技术准备编制大口径管道焊接作业指导书报审监理、业主同意; 焊接工艺卡、热处理工艺卡支持性文件齐全.
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
焊接时,焊道与母材之间,未完全熔化结合的部分称未熔合。往往与未焊透同时存在,两者的区别在于:未焊透总是有缝隙,而未熔合是一种平面状态的缺陷,其危害犹如裂纹,对承载要求高和塑性差的材料危害更大,所以未熔合是不允许存在的缺陷。
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。