
焊条的选用原则是等强度原则、等同性原则、等条件原则。焊接电流的选择1)实际生产过程中焊工都是根据试焊的试验结果,并根据自己的实践经验选择焊接电流的。2)电流太小,很难引弧,焊条容易粘在焊件上,鱼鳞纹粗,两侧融合不好。3)电流太大,焊接时飞溅和烟雾大,焊条发红,熔池表面很亮,容易烧穿、咬边。4)电流合适,容易引弧电弧稳定,飞溅很小,能听到均匀的劈啪声,焊缝两侧圆滑的过渡到母材,表面鱼鳞纹很细,焊渣容易敲掉。
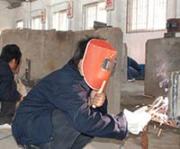
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
裂纹是在焊接应力及其它致脆因素作用下,焊接接头中局部区域的金属原子结合力遭到破坏而形成的缝隙,它具有尖锐的缺口和大的长宽比特征。裂纹有热裂纹和冷裂纹之分。焊接过程中,焊缝和热影响区金属冷却到固相线附近的高温区产生的裂纹叫做热裂纹。
分段退焊接头:这是先焊焊缝的起头和后焊的收尾相接,要求后焊缝焊至靠近前焊焊缝的始端时,应改变焊条角度,使焊条指向前焊缝的后端,拉长电弧,待形成熔池后,再压低电弧,往回移动,较后返回原来熔池处收弧。接头连接的平整与否,与焊工的操作技术有关,同时还与接头处温度高低有关。温度高,接的越平整。
月牙形运条法,焊接时焊条末端沿着焊接方向作朋牙形的左、右摆动,特点是金属熔化良好,有较长的保温时间,气体容易析出,熔渣易上浮,焊缝质量较高。
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
焊接质量好:根据焊接工艺评定选择合适的焊丝、钨极、焊接工艺参数及纯度符合要求的保护气体,能使焊缝根部良好的容合,当进行射线探伤时,合格率明显高。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。

然后采用挤压式摇把焊的操作方法进行打底。即瓷嘴与坡口两侧贴紧,钨极深入到坡口底部距离底部1-2mm为宜,焊把水平左右摇摆施焊,焊丝保持在焊缝中心。氩弧焊枪与焊件成45°夹角,并保持焊枪的重心保持在瓷嘴与坡口接触的垂直线上,焊丝与水平呈15°角送进。
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
手工钨极氩弧焊时喷嘴的选择方法,喷嘴大小和形状直接影响氩气保护区的保护范围和效果,常用的喷嘴有6号,7号,8号,10号。喷嘴直径的选择不宜过大,否则会妨碍操作,浪费氩气;但也不宜过小,否则熔池保护不好,容易产生缺陷,并且会烧损喷嘴。
斜圆圈形运条方法:焊条末端做斜圆圈形运动扑不断向前移动。该运条方法适用于骑座式管板仰焊、板状及管状45度斜位或厚板横向位的单面焊双面成形的打底焊。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。