
干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
未来电焊工的发展方向将会逐渐地想电焊的自动化发展,所以在这一方面也对我国当前的从事电焊工作的电焊工们提出了新的挑战,但是不管怎么说,电焊工在未来十年之内都将是我国重要的,急需的紧缺人才,就业前景必然是一片光明,工资待遇也将水涨船高!
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
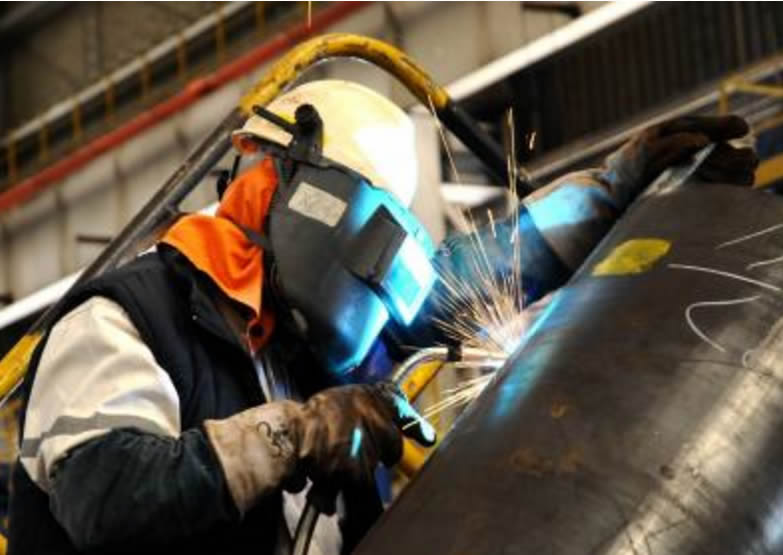
为克服弧坑缺陷,可采用下述方法收尾: 1)反复断弧收尾法:焊条移到焊缝终点时,在弧坑处反复熄弧、引弧数次,直到填满弧坑为止。此方法适用于薄板和大电流焊接时的焊缝收尾,但不适于碱性焊条的收尾。2)划圈收尾法:焊条移到焊缝终点时,在弧坑处作圆圈运动,直到填满弧坑再拉断电弧,此方法适用于厚板的收尾。
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
电渣焊的特点:在电渣焊的焊接过程中,除开始阶段有一电弧过程外,其余均为稳定的电渣过程,与埋弧焊有本质区别。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
热镀锌电焊网质量标准:每平米上锌量均已达到或超过122克。 热镀锌电焊网的公差范围: 径向网孔偏差范围不超过+-4%,纬向网孔偏差范围不超过+-3%;焊点抗拉力均超过国家标准。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。