更新时间:2026-09-26 02:18:02 浏览次数:750 返回列表
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
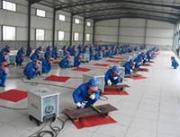
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
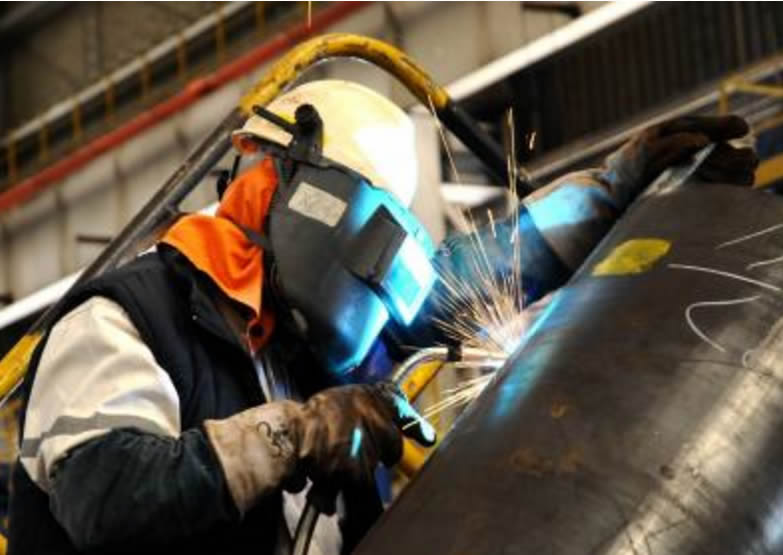
采用短弧操作,防止产生气孔,利于坡口根部熔透,防止产生未焊透和未熔合,同时要防止产生内凹和塌陷,并做到更换焊条时接头处饱满。根焊焊完后,应彻底清除表面熔渣和飞溅,尤其是焊缝与坡口表面交界处应清理干净,避免在下层焊道焊接时产生夹渣。
由于自己的特点,其应用也有一定的局限性,主要为:(1)焊接位置的限制,由于焊剂保持的原因,如不采用特殊措施,埋弧焊主要用于水平俯位置焊缝焊接,而不能用于横、立、仰焊;(2)焊接材料的局限,不能焊接铝、钛等氧化性强的金属及其合金,主要用于焊接黑色金属;(3)只适合于长焊缝焊接切,且不能焊接空间位置有限的焊缝;(4)不能直接观察电弧;(5)不适用于薄板、小电流焊。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
焊缝的接头情况以下有四种:1)中间接头:后焊的焊缝从先焊的焊缝尾部开始焊接,要求在弧坑前约10mm附近引弧,电弧长度应比正常焊接时略长些,然后回移到弧坑处,压低电弧并稍作摆动,再向前正常焊接。这种接头方法是使用较多的一种,适用于单层焊及多层焊的表层接头。
氩弧焊,是使用氩气作为保护气体的一种焊接技术。又称氩气体保护焊。就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
改善电焊工作业场所的通风状况, 通风方式可分为自然通风和机械通风,其中机械通风是依靠风机产生的压力来换气,除尘、排毒效果较好,因而在自然通风较差的室内,封闭的容器内进行焊接时,必须有机械通风措施。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。