更新时间:2026-10-09 01:45:01 浏览次数:273 返回列表
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
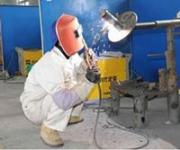
操作时应穿电焊工作服、绝缘鞋和戴电焊手套、防护面罩等安全防护用品,高处作业时系安全带。3电焊作业现场周围10m范围内不得堆放易燃易爆物品。
弧焊电源种类的选择:焊接电流有直流、交流和脉冲三种基本类型,相应的电源为直流弧焊电源、交流弧焊电源和脉冲弧焊电源。弧焊变压器经济性好、可靠性高、维修容易、成本低,因此一般要求的场合(如酸性焊条电弧焊、交流钨极氩弧焊等)可以考虑采用它。弧焊整流器以及逆变式弧焊整流器均可替代弧焊发电机。晶体管式弧焊整流器适应于气体保护电弧焊及全位置焊接时选用。逆变电源性能优良,可用于多种焊接方法及焊接位置。
弧焊电源功率的选择:选择弧焊电源的容量时,要根据使用电流及负载持续率合理地选用。电源的容量标在型号的后面,直接以数字表示。如ZXG-400,数字400表示额定焊接电流为400A。
斜圆圈形运条方法:焊条末端做斜圆圈形运动扑不断向前移动。该运条方法适用于骑座式管板仰焊、板状及管状45度斜位或厚板横向位的单面焊双面成形的打底焊。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
电阻焊利用不同金属表面在相互接近时,接触面存在的界面电阻来进行焊接。当上下两个电极从两侧压住想要连接的母材金属板并通以大电流时,两板界面处将由于界面电阻的存在而产生极大的焦耳热,从而局部熔化并实现连接。
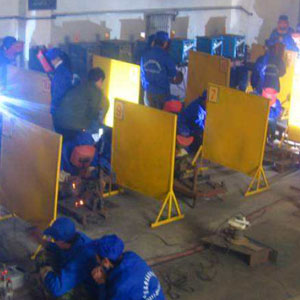
二保焊机收弧,在熔池边缘处收弧。起弧与收弧工艺,虽然说CO2的起弧与收弧工艺简单,但若达到一定的质量要求,掌握规范的操作工艺是很必要的。起弧工艺:起弧之前在焊丝端头与母材之间保持一定距离的情况下,按下焊枪开关。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。
二保焊机收弧,在熔池边缘处收弧。起弧与收弧工艺,虽然说CO2的起弧与收弧工艺简单,但若达到一定的质量要求,掌握规范的操作工艺是很必要的。起弧工艺:起弧之前在焊丝端头与母材之间保持一定距离的情况下,按下焊枪开关。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。