此外,对于角焊位置还规定了另外两种焊接位置。(5)平角焊位置角焊缝倾角0°,180°;转角45°,135°的角焊位置,见图1—15(e)。(6)仰角焊位置倾角0°,180°;转角225°,315°的角焊位置,见图1—15(f)。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
回火1、界定铸铁件淬火后再加温到AC1点下列的某一温度,隔热保温一定時间,随后水冷却到室内温度的热处理方法称之为回火。2、淬火解决所得的淬火马氏体机构有点硬、太脆,并存有很多的内应力,而便于忽然裂开。因而,淬火后务必经回火调质处理才可以应用。3、目地○1降低或清除工件淬火时造成的内应力,避免工件在应用全过程中的形变和裂开;○2根据回火提升钢的延展性,适度调节钢的抗压强度和强度,使工件做到所规定的物理性能,以考虑各种各样工件的需要;○3平稳机构,使工件在应用全过程中不产生机构变化,进而确保工件的样子和规格不会改变,确保工件的准确度。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
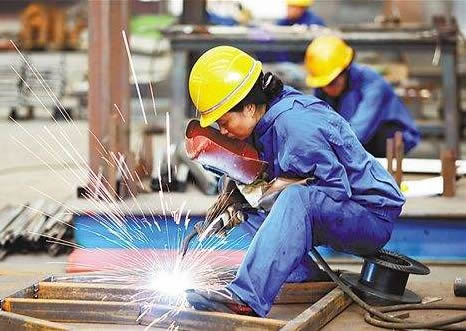
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
电焊行业的发展前景广阔,随着生产的发展,焊接广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的经济发展中,焊接技术是一种不可缺少的加工手段。以西气东输工程项目为例,全长约4300公里的输气管道,焊接接头的数量竟达35万个以上,整个管道上焊缝的长度至少1万5千公里。因此这项工程离不开焊接,焊接的作用也凸显而出。
焊接操作 1,定位焊,考虑到仰焊部位采用内添丝法焊接,仰焊位置坡口间隙为2.0~2.5mm,平焊位置坡口间隙为2.8~3.0mm,焊丝为2.4mm。由于是压力容器、碳当量比较高的钢材在氩弧焊打底时通常要内充氩保护,并在未焊接部位贴上耐高温胶带;
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
手弧焊是用手工操作的焊接方法,因此焊缝的质量在很大程度上决定于焊工的操作技术。手弧焊时焊条要做三个方向的运动:朝熔池方向逐渐送进;沿焊接方向逐渐移动:必要时作有规则的横向摆动。
钨极氩弧焊时,主要采用高频高压引弧法或脉冲引弧法。这两种方法都是将钨极接近工件,但是不接触,它们中间留有2~5mm的间隙。这两种方法的电压都很高,达到2000~3000V。引弧时利用高压击穿电极与工件的空间,形成火花放电,在高压作用下,电弧空间形成很强的电场,加强了阴极发射电子及电弧空间的电离作用,使电弧空间由火花放电或辉光放电很快就转变到电弧放电。
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
电焊行业的发展前景广阔,随着生产的发展,焊接广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的经济发展中,焊接技术是一种不可缺少的加工手段。以西气东输工程项目为例,全长约4300公里的输气管道,焊接接头的数量竟达35万个以上,整个管道上焊缝的长度至少1万5千公里。因此这项工程离不开焊接,焊接的作用也凸显而出。
气保焊机焊接电流的大小主要取决于送丝速度。送丝的速度越快,则焊接的电流就越大。焊接电流对焊缝的熔深的影响较大。当焊接电流为60~250A,即以短路过渡形式焊接时,焊缝熔深一般为1mm~2mm;只有在300A以上时,融身才明显的增大。电弧电压短路过渡时,则电弧电压可用下式计算:U=0.04I+16±2(V)此时,焊接电流一般在200A以。
工作原理:氩弧焊在主回路、辅助电源、驱动电路、保护电路等方面的工作原理是与手弧焊是相同的。在此不再多叙述,而着重介绍氩弧焊机所特有的控制功能及起弧电路功能。