更新时间:2026-09-25 20:36:01 浏览次数:65 返回列表
效率高:同一焊工采用氩电联焊工艺和手工电弧焊工艺焊接同样的焊口,氩电联焊工艺的焊接效率是手工电弧焊的2——4倍,是氩弧焊的1——2倍,明显缩短工期。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
氩弧焊打底的坡口组对有两种情况:一种是坡口留有间隙,焊接过程中全部填丝,坡口组对加工简单,焊接质量可靠,但对焊工技术水平要求较高;另一种是坡口组对不留间隙,基本上不填丝,遇到局部地方有间隙或焊穿时才填丝,其优点是焊接速度快,操作简单,但对坡口组对加工要求很高,同时金属熔化部分较薄,容易产生裂纹。生产中,普遍采用其一种方法,效果较好。
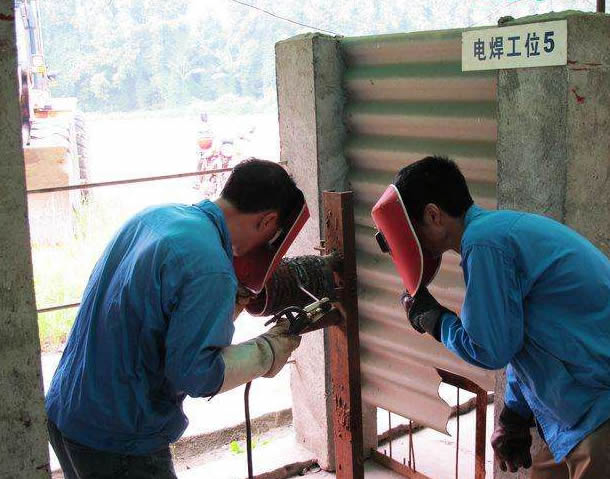
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
焊接注意事项 ①在采用低氢型焊条焊接平面对接焊缝时,除了焊条一定要按规定烘干外,焊件的焊接处必须彻底清除油污、铁锈、水分等,以免产生气孔。 ②在操作时,一定要采用短弧,以防止空气侵入熔池。 ③采用月牙形运条法,可使熔池冷却速度缓慢,有利于焊缝中气体的逸出,以提高焊缝质量。
防止措施: (1)彻底清除焊件上的油,锈,水;(2)更换气体; (3)检查或串接预热器; (4)清除附着喷嘴内壁的飞溅物;(5)检查气路有无堵塞和折弯处;(6)加强操作工人的培训; (7)采取挡风措施减少空气对流;(8)选择合理电压;
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
焊接:电弧引燃后要在焊件开始的地方预热3—5秒,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
为提高镀锌电焊网在正常使用环境下生锈,应满足下列条件:生产镀锌电焊网的工艺条件应先焊接再热镀锌,镀锌层厚度不应低于一定的限值;在储存,运输和使用过程中应防止受潮,尽量避免反复弯曲;砂浆保护层内外镀锌电焊网。都应该超过一定的厚度。
第二种焊接方法,厚板的对接平角焊缝,根据焊接工艺规范,两块板的对接,焊角高度一定要大于或者等于较薄板的厚度。以10mm和8mm钢板对接为例,焊条3.2mm,电流135-140.先用直线行驶焊接方法打一遍底,第二遍用正圆法压其一遍焊道的三分之二,然后上面再画正圆,采用画正圆的好处就是能控制住焊道不咬边,而且焊道高低相同,宽度相等,药皮不用敲,自动就翘起来了。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
焊瘤常伴有未熔合、夹渣缺陷,易导致裂纹。同时,焊瘤改变了焊缝的实际尺寸,会带来应力集中。管子内部的焊瘤减小了它的内径,可能造成流动物堵塞。
为此,必须控制氧气的用量,可使乙炔燃烧不充分。这样,火焰中因含有乙炔不完全燃烧生成的一氧化碳和氢气而具有还原性。这种火焰使待焊接的金属件及焊条熔化时不致于被氧化而改变成分,焊缝也不致被氧化物沾。
难点化解办法1、对一些基础概念,仔细、重点地讲解;2、通过画一些示意图,讲解那些不容易观察和注意的情况;3、通过实际操作,使理论和实践有机地结合在一起。