更新时间:2026-09-05 17:27:01 浏览次数:90 返回列表
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。
埋弧焊的主要特点如下:1、电弧性能独特(1)焊缝质量高熔渣隔绝空气保护效果好,电弧区主要成分为CO2,焊缝金属中含氮量、含氧量大大降低,焊接参数自动调节,电弧行走机械化,熔池存在时间长,冶金反应充分,抗风能力强,所以焊缝成分稳定,力学性能好;
摇把”焊接操作方法与特点? 1.送丝方法就是大拇指与食指、中指紧夹焊丝。用大拇指沿食指指尖方向靠摩擦向前推动焊丝,焊丝从无名指和小拇指中间穿出,起定位作用。摇把送丝法的特点是续丝稳而快,不间断,均匀的摆动加大了氩气的保护圈,更好的保证了焊缝的质量。特别是不锈钢、有色金属材料焊接,熔池均匀、气体保护得当,焊接外观更漂亮。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
弧光辐射、射线、高频电磁场和热辐射。其中,弧光辐射在所有有害因素中居于第三位,对工人的危害十分大。工业焊接过程中,热源在1000度以上,能产生强光、紫外线、红外线等射线,而人的眼睛中的水晶体对射线较为敏感,受到X射线辐射后,数小时就令眼睛充血,长时间接触强烈紫外线,可产生电光性眼炎并有眼痛、流泪、怕光、异物感等,严重者可导致白内障。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
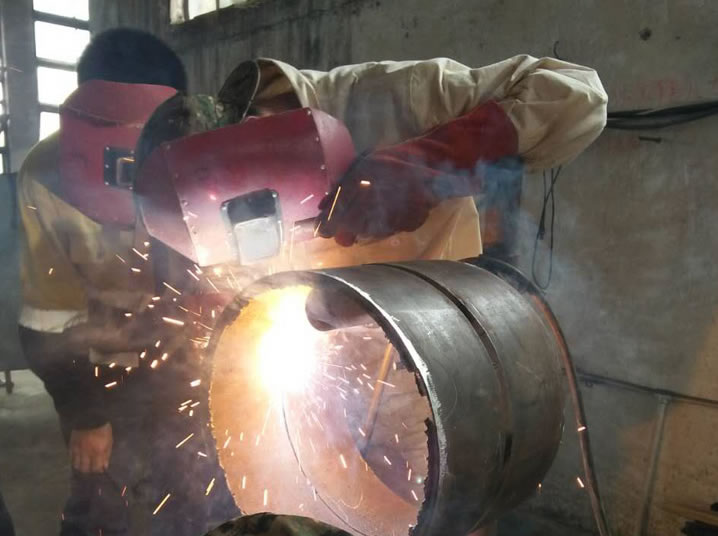
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
主要是指沿焊缝的母材部位产生的沟槽或凹陷。产生的原因是: 1、工艺参数选择不当,如电流过大、电弧过长。2、操作技术不正确,如焊条角度不对,运条不适当。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
夹渣的分布与形状有单个点状夹渣,条状夹渣,链状夹渣和密集夹渣(3)夹渣产生的原因坡口尺寸不合理;b.坡口有污物;c.多层焊时,层间清渣不彻底;d.焊接线能量小;e.焊缝散热太快,液态金属凝固过快;f.焊条药皮,焊剂化学成分不合理,熔点过高;g.钨极惰性气体保护焊时,电源极性不当,电、流密度大,钨极熔化脱落于熔池中。h.手工焊时,焊条摆动不良,不利于熔渣上浮。可根据以上原因分别采取对应措施以防止夹渣的产生。