
可见光虽然对眼睛不会造成较久的伤害,但是它会使焊接工的眼睛感到暂时的不适,就好象您的眼睛暴露在闪光灯下一样。光控面罩的镜片组中有双防片,即:防紫外线和防红外线的镜片。一般的面罩中只有防紫外线或红外线的镜片,不能将两种伤害性射线同时消除。公司的所有光控面罩产品都具有双防功能。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
在电弧焊过程中,液态金属、熔渣和气体三者相互作用,是金属再冶炼的过程。但由于焊接条件的特殊性,焊接化学冶金过程又有着与一般冶炼过程不同的特点。
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
双面双点焊图1b及j为双面双点的方案示意。图2-12b方案虽可在通用焊机上实施,但两点间电流难以均匀分配,较难保证两点质量一致由于采用推挽式馈电方式,使分流和上下板不均匀加热现象大为改善,而且焊点可布置在任意位置。其唯一不足之处是须制作二个变压器,分别置于焊件两侧,这种方案亦称推挽式点焊。两变压器的通电需按极性进行。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康但是只要采取有效的防护措施是可以将危害程度减轻或削弱的。
焊接环境中的污染因素众多,除了做好个人焊接防护用品的配备,还需要从污染源、传播途径进行改善管理。电气焊培训学校需要结合自身的实际需求、教学特点等制定完善管理监控机制,从而保护焊工学员的安全。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
药芯焊丝CO2气体保护焊(FCAW),焊接效率高,焊缝成形好;成本略高,不适合用于打底层焊缝焊接。④实心焊丝CO2气体保护焊(CO2),焊接效率较高,焊缝成形较好;成本较低,因其冲击韧性相对偏低,重要管道焊接时应慎重选择,对焊工技术要求较高。⑤实心焊丝混合气体保护焊(MAG),焊接效率较高,焊缝成形好;成本低,冲击韧性较高,适合重要管道焊接。
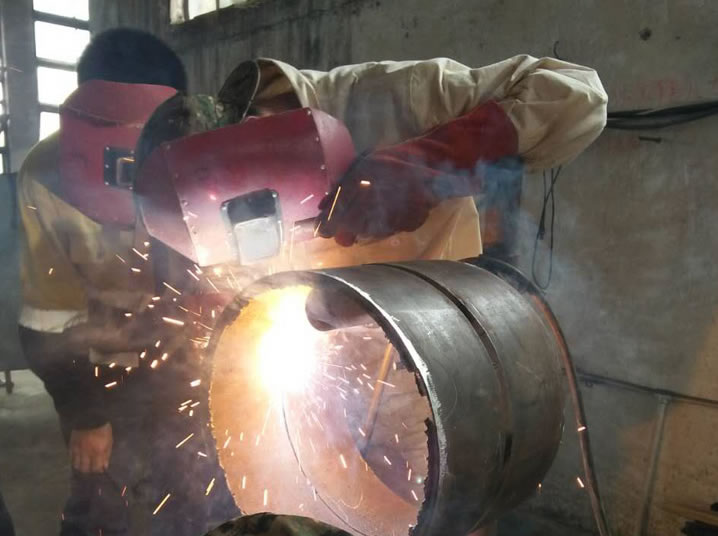
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
首先,焊接冶金温度高,相界大,反应速度快,当电弧中有空气侵入时,液态金属会发生强烈的氧化、氮化反应,还有大量金属蒸发,而空气中的水分以及工件和焊接材料中的油、锈、水在电弧高温下分解出的氢原子可溶入液态金属中,导致接头塑性和韧度降低(氢脆),以至产生裂纹。
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
熔渣的更重要作用是与熔化金属产生物理化学反应或添加合金元素,改善焊缝金属能。手弧焊设备简单、轻便,操作灵活。可以应用于维修及装配中的短缝的焊接,特别是可以用于难以达到的部位的焊接。手弧焊配用相应的焊条可适用于大多数工业用碳钢、不锈钢、铸铁、铜、铝、镍及其合金。
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。