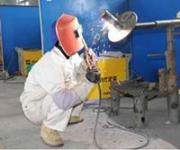

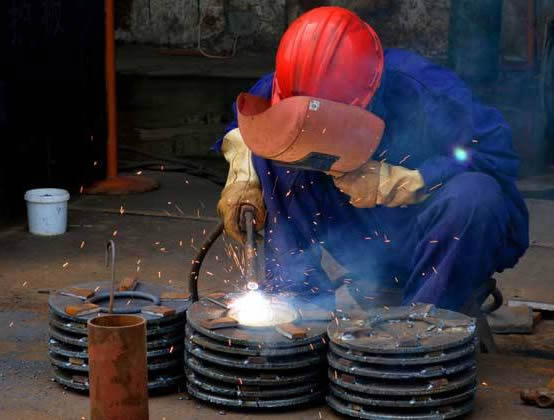
这是一种不熔化极气体保护电弧焊,是利用钨极和工件之间的电弧使金属熔化而形成焊缝的。焊接过程中钨极不熔化,只起电极的作用。同时由焊炬的喷嘴送进氩气或氦气作保护。还可根据需要另外添加金属。
氩弧焊影响人体的有害因素 1、放射性钍钨极中的钍是放射性元素,但钨极氩弧焊时钍钨极的放射剂量很小,在允许范围之内,危害不大。如果放射性气体或微粒进入人体做为内放射源,则会严重影响身体健康。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
钨极惰性气体保护焊的特点: 钨极惰性气体保护焊(简称TIG焊)较常用的惰性气体是氩气,氦气应用较少。TIG焊的主要特点如下: 1)焊接过程中钨极不熔化,电弧比较稳定,容易控制焊接质量。2)可填丝,亦可不填丝,既适用于焊接薄板,亦适用于焊接稍厚的中板。
普通直流氩弧焊机:可以焊接除了铝镁之外的几乎所有金属,因为这种焊接方式是用电弧加热后利用惰性气体来保护焊缝的熔化金属,焊接过程中由于惰性气体的保护,几乎没有其他杂质和元素来参与焊接过程,基本由被焊金属自己熔化再凝结的过程完成,因此可以获得相当高品质的焊缝。
干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防 止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
检查工件是否合格:是否有油、锈等脏物(焊缝20mm内必须干净、干燥) 坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30°~32°,间隙为0~4mm,钝边为0~1mm。定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。