更新时间:2026-11-01 09:45:02 浏览次数:2 返回列表
适用范围:目前CO2气体保护焊广泛应用于机车制造、船舶制造、汽车制造、采煤机械制造等领域。适用于焊接低碳钢、低合金钢、低合金高强钢,但是不适合于焊接有色金属、不锈钢。尽管有资料显示CO2气体保护焊可以用于不锈钢的焊接,但不是焊接不锈钢的首选。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
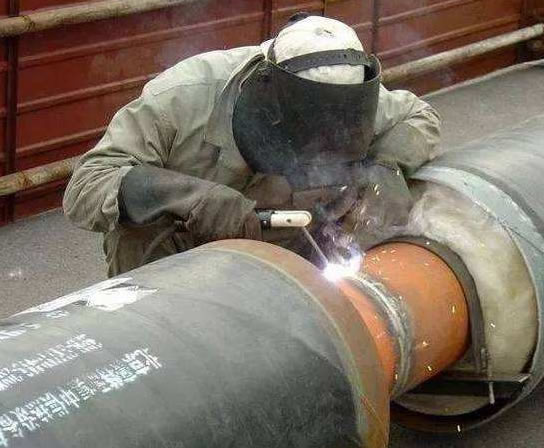
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
手工钨极氩弧焊的焊接角度及送丝讲解视频摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好 ,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
都说氩弧焊焊出鱼鳞纹才是好的,氩弧焊能焊出鱼鳞纹的才是专业焊工,究竟氩弧焊鱼鳞纹是怎么焊出来的,学氩弧焊需要多久的焊接基础才能学鱼鳞纹焊接技术呢?
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
由于电焊二保焊采用的是自动连续送丝,手工焊采用的是每焊一根长度较短的焊条就要间断一下换一根焊条的方式,因此,电焊二保焊的生产效率比手工焊高;
因电弧焊使用电源,其产生的高温电弧容易引发火灾爆炸,危险性较大。电焊人员从事电焊作业时,离焊条离焊件多远的呢? 焊条电弧焊焊接时,焊条端距离工件高度,也就是焊接电弧的长度。