更新时间:2026-08-11 08:36:01 浏览次数:182 返回列表
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
氧气瓶、乙炔瓶未按规定放置的不能烧(明火距瓶10米以上,氧气与乙炔5米以上,高处作业明火在瓶10米以下)。7、气瓶爆晒或离热源较近,表面温度超过40oC的不能烧。 8、电焊室外雨中,气焊风力较大,未采取防雨、防风措施的不能烧。9、空间狭窄,通风不畅,登高作业无可靠操作平台或措施不能烧。10、损伤装饰、设备等表面,未采取成品保护措施的不能烧。
自保护药芯焊丝半自动焊。自保护药芯焊丝半自动焊特别适用于户外有风的场合,它不使用CO2,靠药芯产生的气体保护,抗风性好,可用于管道的高熔敷率的全位置焊。目前,以林肯公司生产的自保护药芯焊丝为各国所认同,其品牌有NR-207、NR-204-H、NR-208-H等多种,可适用于X70、X80等管道的立下向焊。但该方法在打底焊时,焊根易出现未熔合的缺陷。
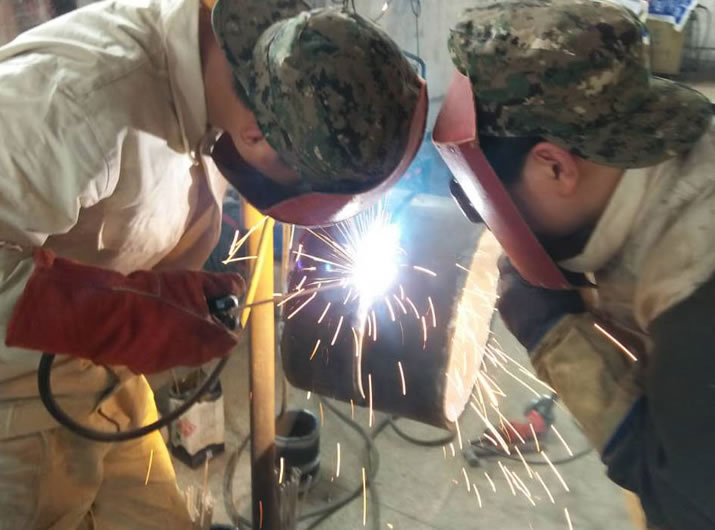
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
等离子弧是电弧的一种特殊形式,是一种具有高能量密度的电弧,仍然是气体导电现象。等离子弧焊接是利用等离子弧的热量加热&熔化工件和母材实现焊接的方法。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
热裂纹都是沿晶界开裂,通常发生在杂质较多的碳钢、低合金钢、奥氏体不锈钢等材料气焊缝中(2)影响结晶裂纹的因素 a合金元素和杂质的影响碳元素以及硫、磷等杂质元素的增加,会扩大敏感温度区,使结晶裂纹的产生机会增多。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
那么在电焊工培训甚至是作业时,有哪些需要注意的呢?在这里,电焊工培训学校给您整理如下:2.严禁焊接未经清洗、置换、分析合格的装过有毒易燃易爆物品的容器、管道等以及带电带压设备。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。