
乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防 止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。
电焊时焊条离焊件多远电焊的原理是通过常用的220V或380V电压,通过电焊机里的变压器降低电压,增强电流,并使电能产生巨大的电弧热量融化焊条和钢铁,而焊条熔融使钢铁之间的融合性更高。电弧焊是应用较广泛的焊接方法,包括手弧焊、埋弧焊、钨极气体保护电弧焊、等离子弧焊、熔化极气体保护焊等。
钨极惰性气体保护焊的特点: 钨极惰性气体保护焊(简称TIG焊)较常用的惰性气体是氩气,氦气应用较少。TIG焊的主要特点如下: 1)焊接过程中钨极不熔化,电弧比较稳定,容易控制焊接质量。2)可填丝,亦可不填丝,既适用于焊接薄板,亦适用于焊接稍厚的中板。
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
焊接夹渣的危害,点状夹渣的危害与气孔相似,带有尖角的夹渣会产生尖端应力集中,尖端还会发展为裂纹源,危害较大。焊接裂纹,焊缝中原子结合遭到破坏,形成新的界面而产生的缝隙称为裂纹。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
击穿焊法,就是在焊接过程中,领先电弧的穿透力,熔化击穿根部,确保根部焊透成形的一种焊接方法。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
立焊位置焊缝倾角90°(立向上),270°(立向下)的焊接位置,见图1—15(c)。(4)仰焊位置对接焊缝倾角0°,180°;转角270°的焊接位置,如图1—15(d)。
气电焊:(气体保护焊)利用保护气体来保护焊接区的电弧焊。保护气体作为金属熔池的保护层把空气隔绝。采用的气体有惰性气体、还原性气体、氧化性气体适用于碳钢、合金钢、铜、铝等有色金属及其合金的焊接。氧化性气体适用于碳钢及合金钢的合金。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
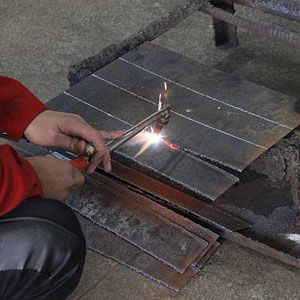
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
埋弧焊是以颗粒状焊剂为保护介质,电弧掩藏在焊剂层下的一种熔化极电焊接方法。埋弧焊的施焊过程由三个环节组成:1在焊件待焊接缝处均匀堆敷足够的颗粒状焊剂;2导电嘴和焊件分别接通焊接电源两级以产生焊接电弧;3自动送进焊丝并移动电弧实施焊接。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。